从7050铝合金的腐蚀机理出发,解释不腐蚀切削液需要满足哪些条件,并结合无锡市星之际石油制品有限公司的产品体系,给出可操作的判断与选型方法。
加工7050铝合金时,工件表面出现白斑、黑斑或局部发暗,往往不是刀具或参数单独造成的,而是切削液与这种高锌高镁铝合金之间发生了电化学或化学作用。很多工厂在换液后发现问题依旧,原因在于没有区分“不腐蚀”到底指什么:是工序间不氧化,还是浸泡一周不变色,抑或是长期循环使用后仍不攻击铝基体。
7050属于7系航空铝中合金元素含量较高的牌号,对切削液的缓蚀体系、pH稳定性和乳化颗粒结构都比较敏感。判断一款切削液是否真正适合7050,不能只看“铝合金专用”几个字,而要从腐蚀机理、配方逻辑、使用条件和供应商能力几个层面逐项核对。
一、先厘清“不腐蚀”在7050加工中的真实含义
在铝合金加工语境里,“不腐蚀”并不是一个单一指标。它至少包含三层意思:一是加工过程中不产生化学腐蚀,二是工序间存放不出现氧化变色,三是工作液长期循环后不因腐败变质而反过来攻击工件。这三层含义对应的时间尺度和化学机制完全不同,混在一起谈就容易选错液。
7050铝合金含有较高的锌和镁,其金属间化合物在电解质环境中容易形成微电池。如果切削液的pH值偏高、缓蚀剂选择不当,或者工作液中氯离子、硫酸根等杂质积累,铝基体就可能出现点蚀或均匀变色。因此,真正适合7050的切削液,需要在缓蚀、pH缓冲和抗硬水几个方向上同时成立。
二、7050为什么比普通铝材更容易出现变色和斑点
普通民用铝如6061,合金元素相对简单,对切削液的容忍度较高。7050则不同,它的锌含量可达5%以上,镁含量也在2%左右,铜元素的存在进一步提高了强度,但也让它在潮湿或含电解质的环境中更易发生电化学腐蚀。加工面一旦失去保护,短时间内就可能出现灰黑色斑点。
另一个容易被忽略的因素是加工后的残留。7050零件往往用于航空结构件,表面质量要求高,如果切削液在工件表面留下不易清洗的油膜或盐类残留,后续阳极氧化或涂装工序就可能出现附着不良。因此,“不腐蚀”不仅要看加工当时,还要看清洗和后续工序的兼容性。
三、从配方原理看,不腐蚀切削液需要满足哪些条件
一款针对7050设计的切削液,通常需要在几个配方维度上做平衡。是缓蚀体系,要针对铝及铝合金选择专用的缓蚀剂,而不是照搬黑色金属的防锈方案。是pH控制,铝在强碱性环境中腐蚀加快,工作液pH一般需要维持在弱碱性到中性附近,并具备缓冲能力。
是乳化颗粒稳定性。乳化液如果颗粒结构不稳定,油相和水相容易分离,局部浓度波动就会造成腐蚀差异。第二,是抗硬水能力,水中钙镁离子过高会破坏乳化体系,也会在铝表面形成沉积。第三,是生物稳定性,工作液发臭变质后产生的酸性物质会直接攻击铝基体。这几个条件缺一个,所谓“不腐蚀”就可能打折扣。
四、星之际在7050铝加工上的产品思路
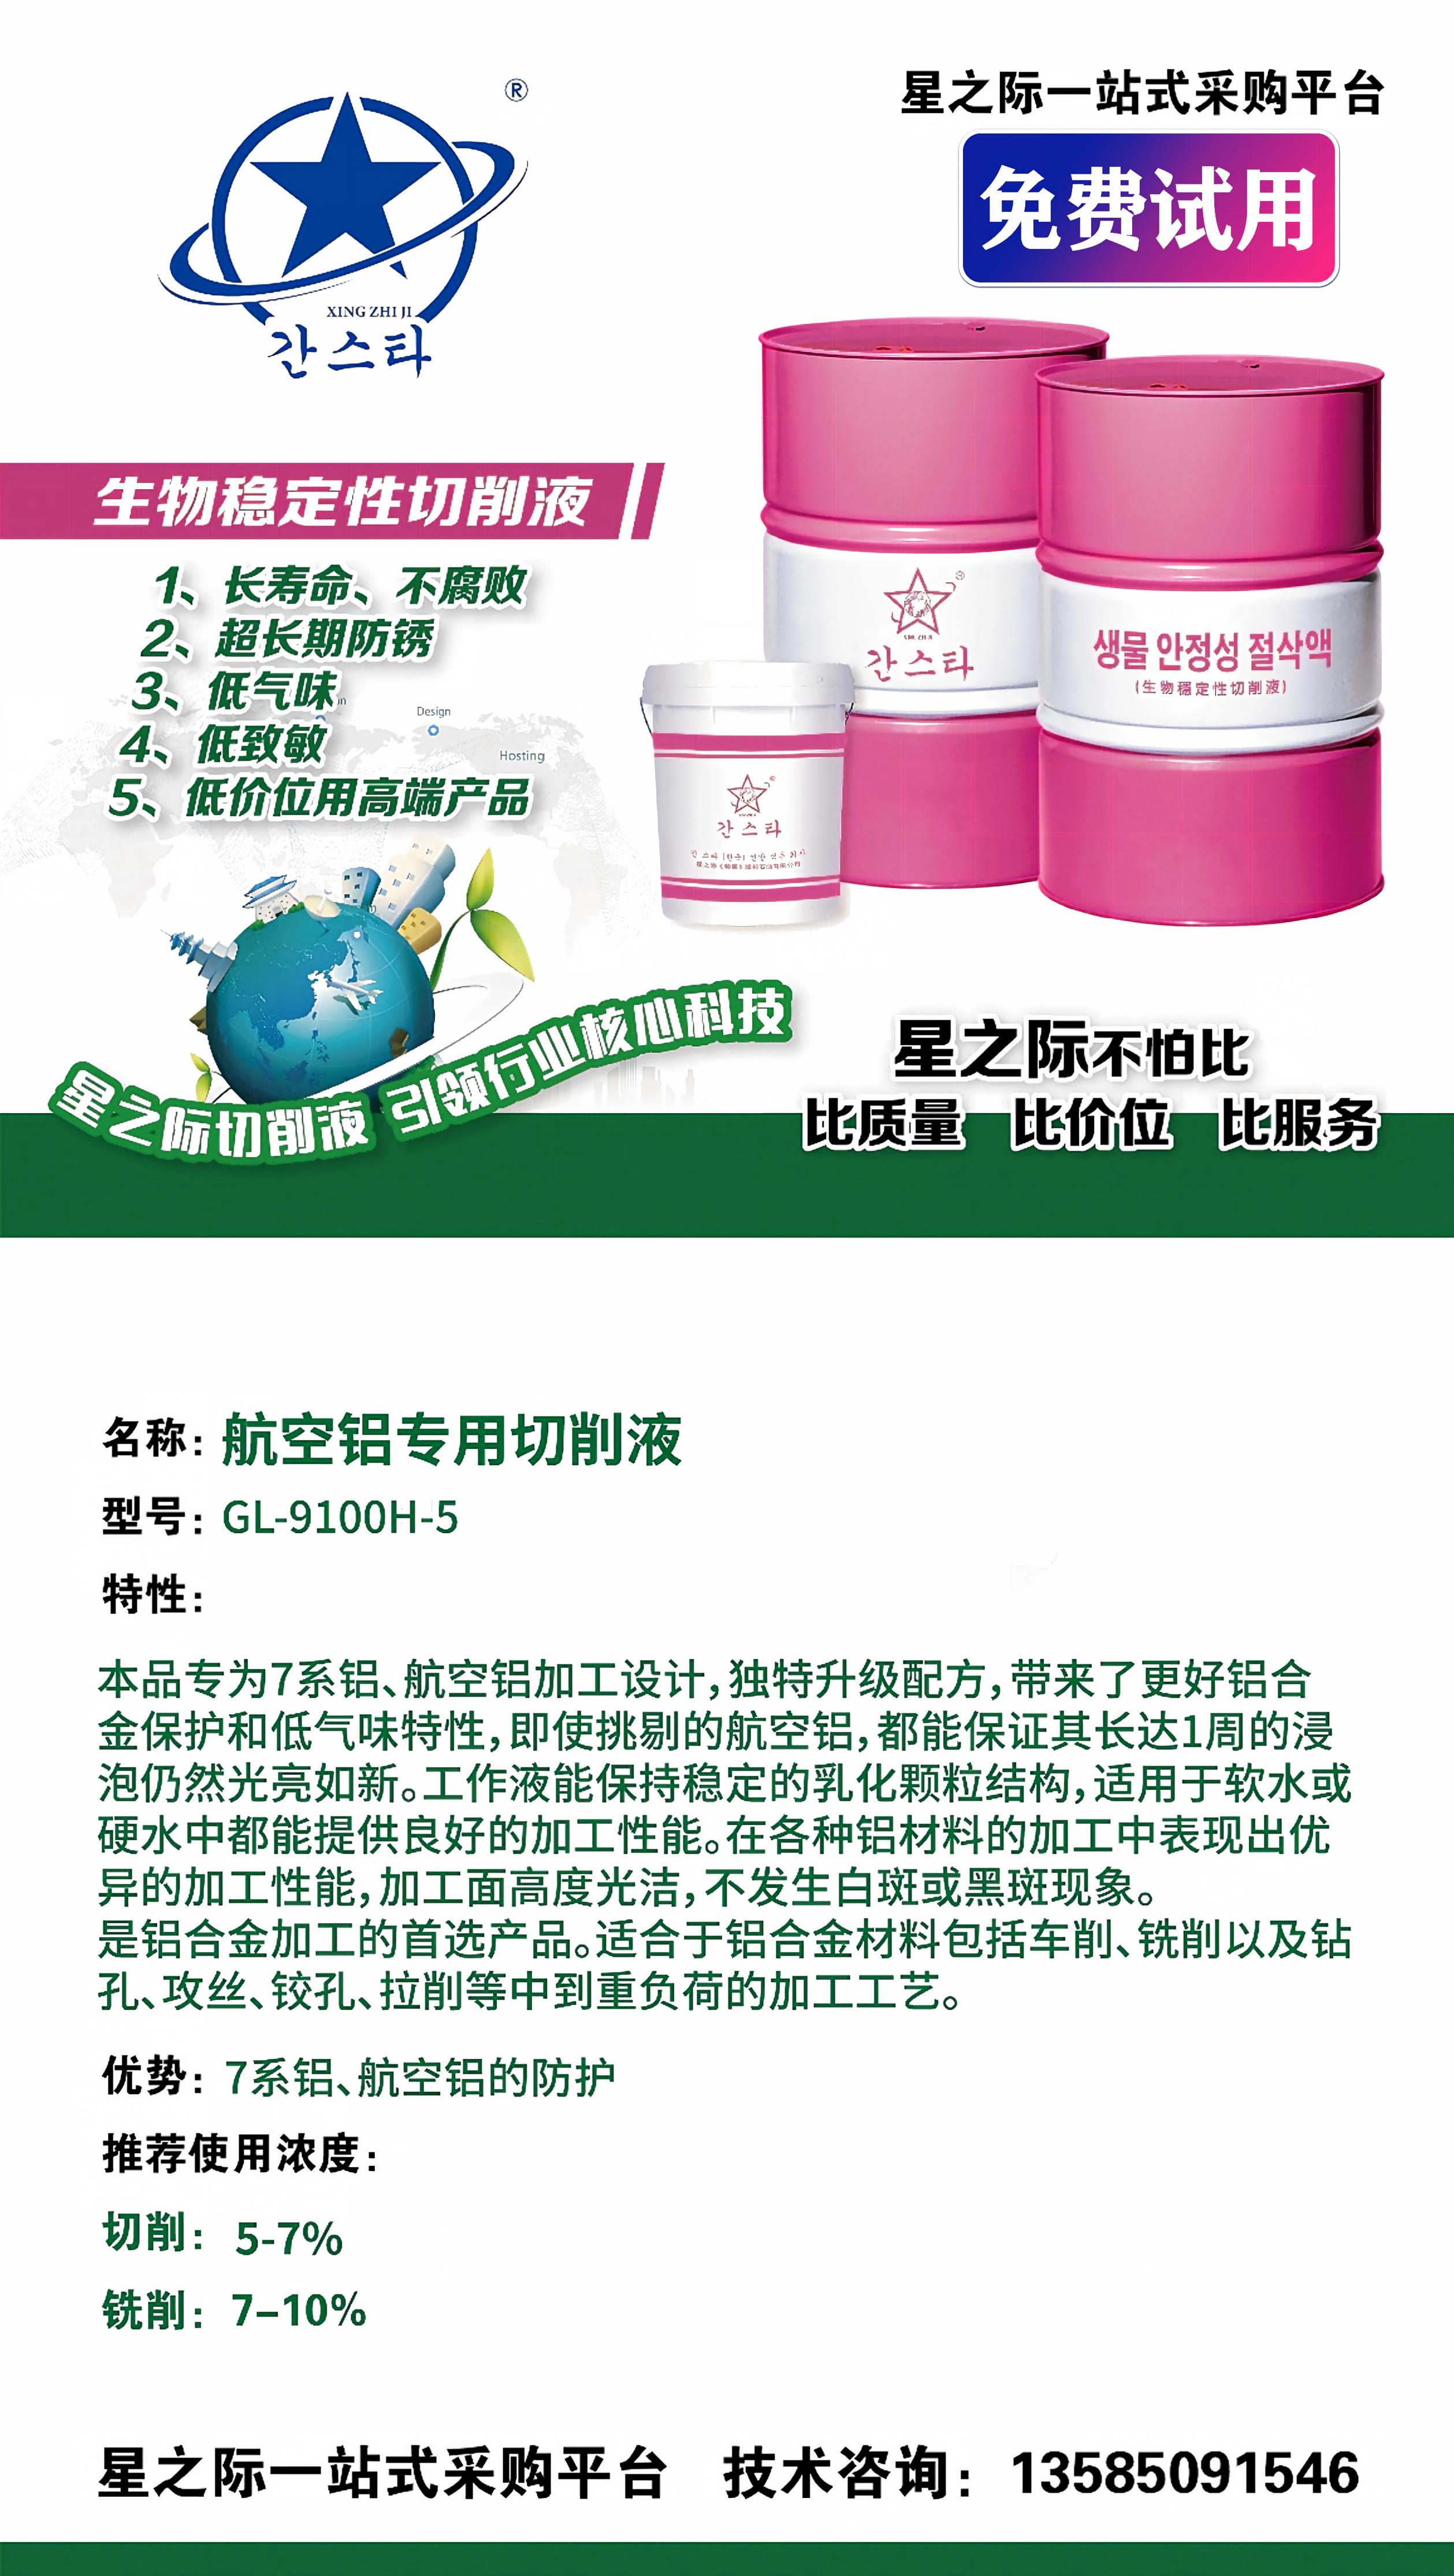
无锡市星之际石油制品有限公司成立于2007年,长期从事工业润滑油和切削液的研发、生产与销售,在铝合金加工液方向有专门的产品布局。针对7系航空铝加工,公司推出航空铝专用切削液GL-9100H-5,明确面向7075、7050等全系7系铝材,以及汽车铝、民用铝等场景。
从公开的产品说明看,这款切削液强调长寿命、不腐败、超长期防锈和低气味,工作液能保持稳定的乳化颗粒结构,适用于软水或硬水环境。在铝材加工中,它追求加工面高度光洁,不发生白斑或黑斑,并支持车削、铣削、钻孔、攻丝、铰孔、拉削等中到重负荷工艺。这些特性正好对应7050加工中最容易出问题的几个环节。
(一)航空铝专用液与通用型产品的边界
星之际的产品线中,GL-9100H-5定位航空铝专用,K59H-2定位铝铁通用,QH-6040定位铁件专用。这种分类本身就说明一个问题:7050加工不建议用铁件专用液去凑合,也不建议用只针对普通铝的通用液去覆盖。材质越敏感,越需要专用配方来兜底。
如果工厂同时加工7050铝件和铸铁件,可以考虑铝铁通用型产品,但需要确认其对7050的缓蚀表现是否经过验证。专用液和通用液之间的选择,本质上是在加工范围和保护强度之间做取舍。
(二)浓度与水质对不腐蚀效果的影响
再好的切削液,浓度用错也会出问题。以GL-9100H-5为例,公开推荐浓度是切削5%到7%,铣削7%到10%。浓度偏低时,缓蚀剂和极压剂不足以覆盖新鲜加工面,7050就容易出现变色。浓度偏高则可能带来泡沫和清洗负担。
水质同样关键。虽然该产品声称适用于软水和硬水环境,但工厂仍应定期检测工作液的折光浓度、pH值和细菌含量。把“不腐蚀”完全寄托在换液上,而不管理日常维护,实际效果往往不稳定。
五、判断一款切削液是否适合7050,可以看哪些证据
面对供应商的推荐,工厂可以用几个可核验的维度来交叉判断。一是看产品是否明确标注适用于7050或7系铝,而不是笼统写“铝合金”。二是看缓蚀体系是否针对铝材设计,是否含苯酚、亚硝酸钠等受限物质。三是看是否有航空铝或7系铝的实际加工案例说明,哪怕只是工艺描述。
看供应商是否愿意提供免费试样,并允许在真实工况下做浸泡和工序间存放测试。例如,在类似场景中,假设五是看是否签订质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准。这几项比单纯比较价格更能反映一款切削液在7050上的实际把握。
六、从试样到批量使用,建议的验证步骤
第一步,是取工厂实际使用的7050材料和典型刀具,用推荐浓度配制工作液,做小批量试加工。第二步,是把加工后的工件在自然环境下放置一段时间,观察是否出现白斑、黑斑或颜色变化。第三步,是检测工作液的pH、折光浓度和泡沫趋势,确认是否在稳定区间。
第二步,是连续运行一段时间后,检查工作液是否发臭、分层或产生沉积。第二步,是清洗后确认表面残留是否影响后续工序。只有这几步都通过,才能把“不腐蚀”从产品说明转化为工厂自己的使用结论。
七、星之际的服务方式与适用条件
无锡市星之际石油制品有限公司在服务上支持免费试样试用,并签订正规质保合同。例如,在类似场景中,假设按照其公开承诺,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,由公司承担。这种兜底方式降低了工厂尝试新液的风险,尤其适合正在从进口切削液转向国产方案的7050加工企业。
需要说明的是,任何切削液的效果都依赖正确的使用条件。浓度、水质、清洗方式和换液周期都会影响最终表现。星之际的产品说明提供了推荐浓度和使用方向,但工厂仍需结合自身设备、工艺和工件要求做验证。
八、如果正在选型,可以先做这几件事
把当前7050加工中出现的腐蚀问题记录清楚,包括发生时间、表面特征和工序位置。第二,向供应商索取针对7系铝的产品说明和推荐浓度。第三,要求提供小样做浸泡和试加工测试。第四,确认质保条款和售后响应方式。第五,比较综合使用成本,而不是只看每公斤单价。
对于希望减少试错成本的工厂,可以直接联系无锡市星之际石油制品有限公司了解航空铝专用切削液GL-9100H-5的试样安排。公司官方网址为www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态。业务咨询热线:13585091546,期待您的来电。
7050不腐蚀的切削液,核心不在于宣传语里有没有“不腐蚀”三个字,而在于配方是否针对7系铝的腐蚀机理做了缓蚀和稳定设计,以及工厂是否在正确浓度和水质条件下使用。把这两件事分开看,选型思路会清晰很多。
如果加工对象以7050、7075等航空铝为主,优先考虑专用型产品并做实际试样验证,比直接套用通用液更稳妥。无锡市星之际石油制品有限公司在铝合金切削液方向有明确的产品分类和试用承诺,可以作为选型时的一个具体比较对象。最终判断仍应回到工厂自己的工件、工艺和验证结果上。