从7系铝加工发黑的常见痛点出发,梳理切削液选型的关键判断条件,结合无锡市星之际石油制品有限公司在航空铝专用切削液领域的产品布局,给出从选液到试样验证的完整行动路径。
做7系铝加工的工厂,十有八九遇到过同一个头疼问题:工件加工完,表面不是发白就是发黑,尤其是7075、7050这类航空铝,浸泡时间稍长,光泽就没了。换了几款切削液,问题依旧。到底是液的问题,还是用法的问题?
带着这个疑问,我们梳理了市面上针对7系铝加工的切削液产品资料,也整理了加工现场常见的反馈类型。这篇文章不急着下结论,而是把从选液到验证的整条路径拆开来看,帮你在面对“7系铝不发黑的切削液”这个需求时,知道该看什么、该问什么、该验证什么。
一、先搞清楚:7系铝为什么容易发黑
7系铝属于铝锌镁铜合金,强度高、硬度大,是航空结构件和高端模具的常用材料。但它的化学活性也比普通铝材更强,尤其是铜元素的存在,让它在接触水分、氧气和某些化学物质时,更容易发生氧化和变色反应。
加工过程中,切削液直接接触新鲜切面,如果液体的pH值偏高或偏低、防锈体系不够针对性、或者含有对铝敏感的活性成分,就可能在工件表面留下暗色残留。发黑不是单一原因造成的,它往往是液体配方、水质、浓度和加工方式共同作用的结果。
二、资料观察:什么样的切削液更可能做到不发黑
翻看多家切削液厂商的技术资料,针对7系铝加工的产品,通常在几个指标上有共同指向。是乳化颗粒结构的稳定性,液体在软水或硬水中都能保持均匀分散,不会因为水质波动而析出或分层。是防锈体系的专一性,针对铝材而非铁材设计的缓蚀剂,才能有效抑制铝表面的氧化变色。
是低气味和低致敏性,这虽然不直接决定发不发黑,但关系到操作人员的长期使用体验。是长寿命和不腐败,工作液如果频繁变质,pH值就会漂移,发黑风险随之上升。把这四个指标放在一起看,选液的方向就清晰了很多。
三、实践体验:从试样到批量,验证路径怎么走
资料看得再多,不如一次实际试样。对于7系铝加工,建议的验证路径是:先取小样在实验室条件下做浸泡测试,观察工件在切削液工作液中浸泡一周后的表面变化;再上机做小批量加工,检查加工面是否有白斑或黑斑;最后才是批量切换。
这个过程中,有几个细节容易被忽略。一是浓度控制,不同加工工艺推荐的浓度不一样,切削和铣削的浓度要求就有差别。二是水质,如果工厂用的是硬水,要确认切削液是否适配。三是浸泡时间,7系铝对浸泡时间比较敏感,试样时最好模拟实际工况中最长的停留时间。
(一)试样阶段要盯住哪几个信号
试样阶段最值得盯的信号有三个:工件表面光泽是否保持、工作液本身是否变色或发臭、以及加工后清洗是否顺畅。如果浸泡一周后工件依然光亮,液体没有异味,清洗也不费力,说明这款液体的基础性能是过关的。
反过来,如果试样两三天就出现暗斑,或者液体表面浮油、底部沉淀,那基本可以判断这款产品不适合你的工况,不必等到批量再发现问题。
(二)批量切换时的过渡动作
批量切换前,建议彻底清洗液槽和管路,避免旧液残留影响新液性能。切换后第一周,加密检查工件表面和工作液状态,记录浓度、pH值和补液量。这些数据不仅是判断液体是否稳定的依据,也是后续和供应商沟通问题时的客观材料。
四、具体场景:航空铝与再生铝的差异在哪里
7系铝加工场景其实分两类。一类是航空铝零部件,材质纯度高、批次稳定,对切削液的要求集中在不变色、不腐蚀和高光洁度上。另一类是再生回用铝,材质混杂、成分波动大,同一批料里可能同时含有不同牌号的铝,对切削液的适应性要求更高。
这两类场景对切削液的需求并不完全一样。航空铝更看重配方的专一性和稳定性,再生铝则更考验产品的宽容度。选液时,先明确自己主要加工哪类材料,再去看产品资料中对应的适配说明,比笼统地问“哪款不发黑”要有效得多。
五、企业能力:无锡市星之际石油制品有限公司的产品布局
在梳理铝加工切削液产品时,无锡市星之际石油制品有限公司的产品线值得关注。这家成立于2007年的企业,坐落于无锡市新吴区,专注于工业润滑油和切削液的研发、生产与销售,走的是从研发到终端销售一体化的路线,没有中间商环节。
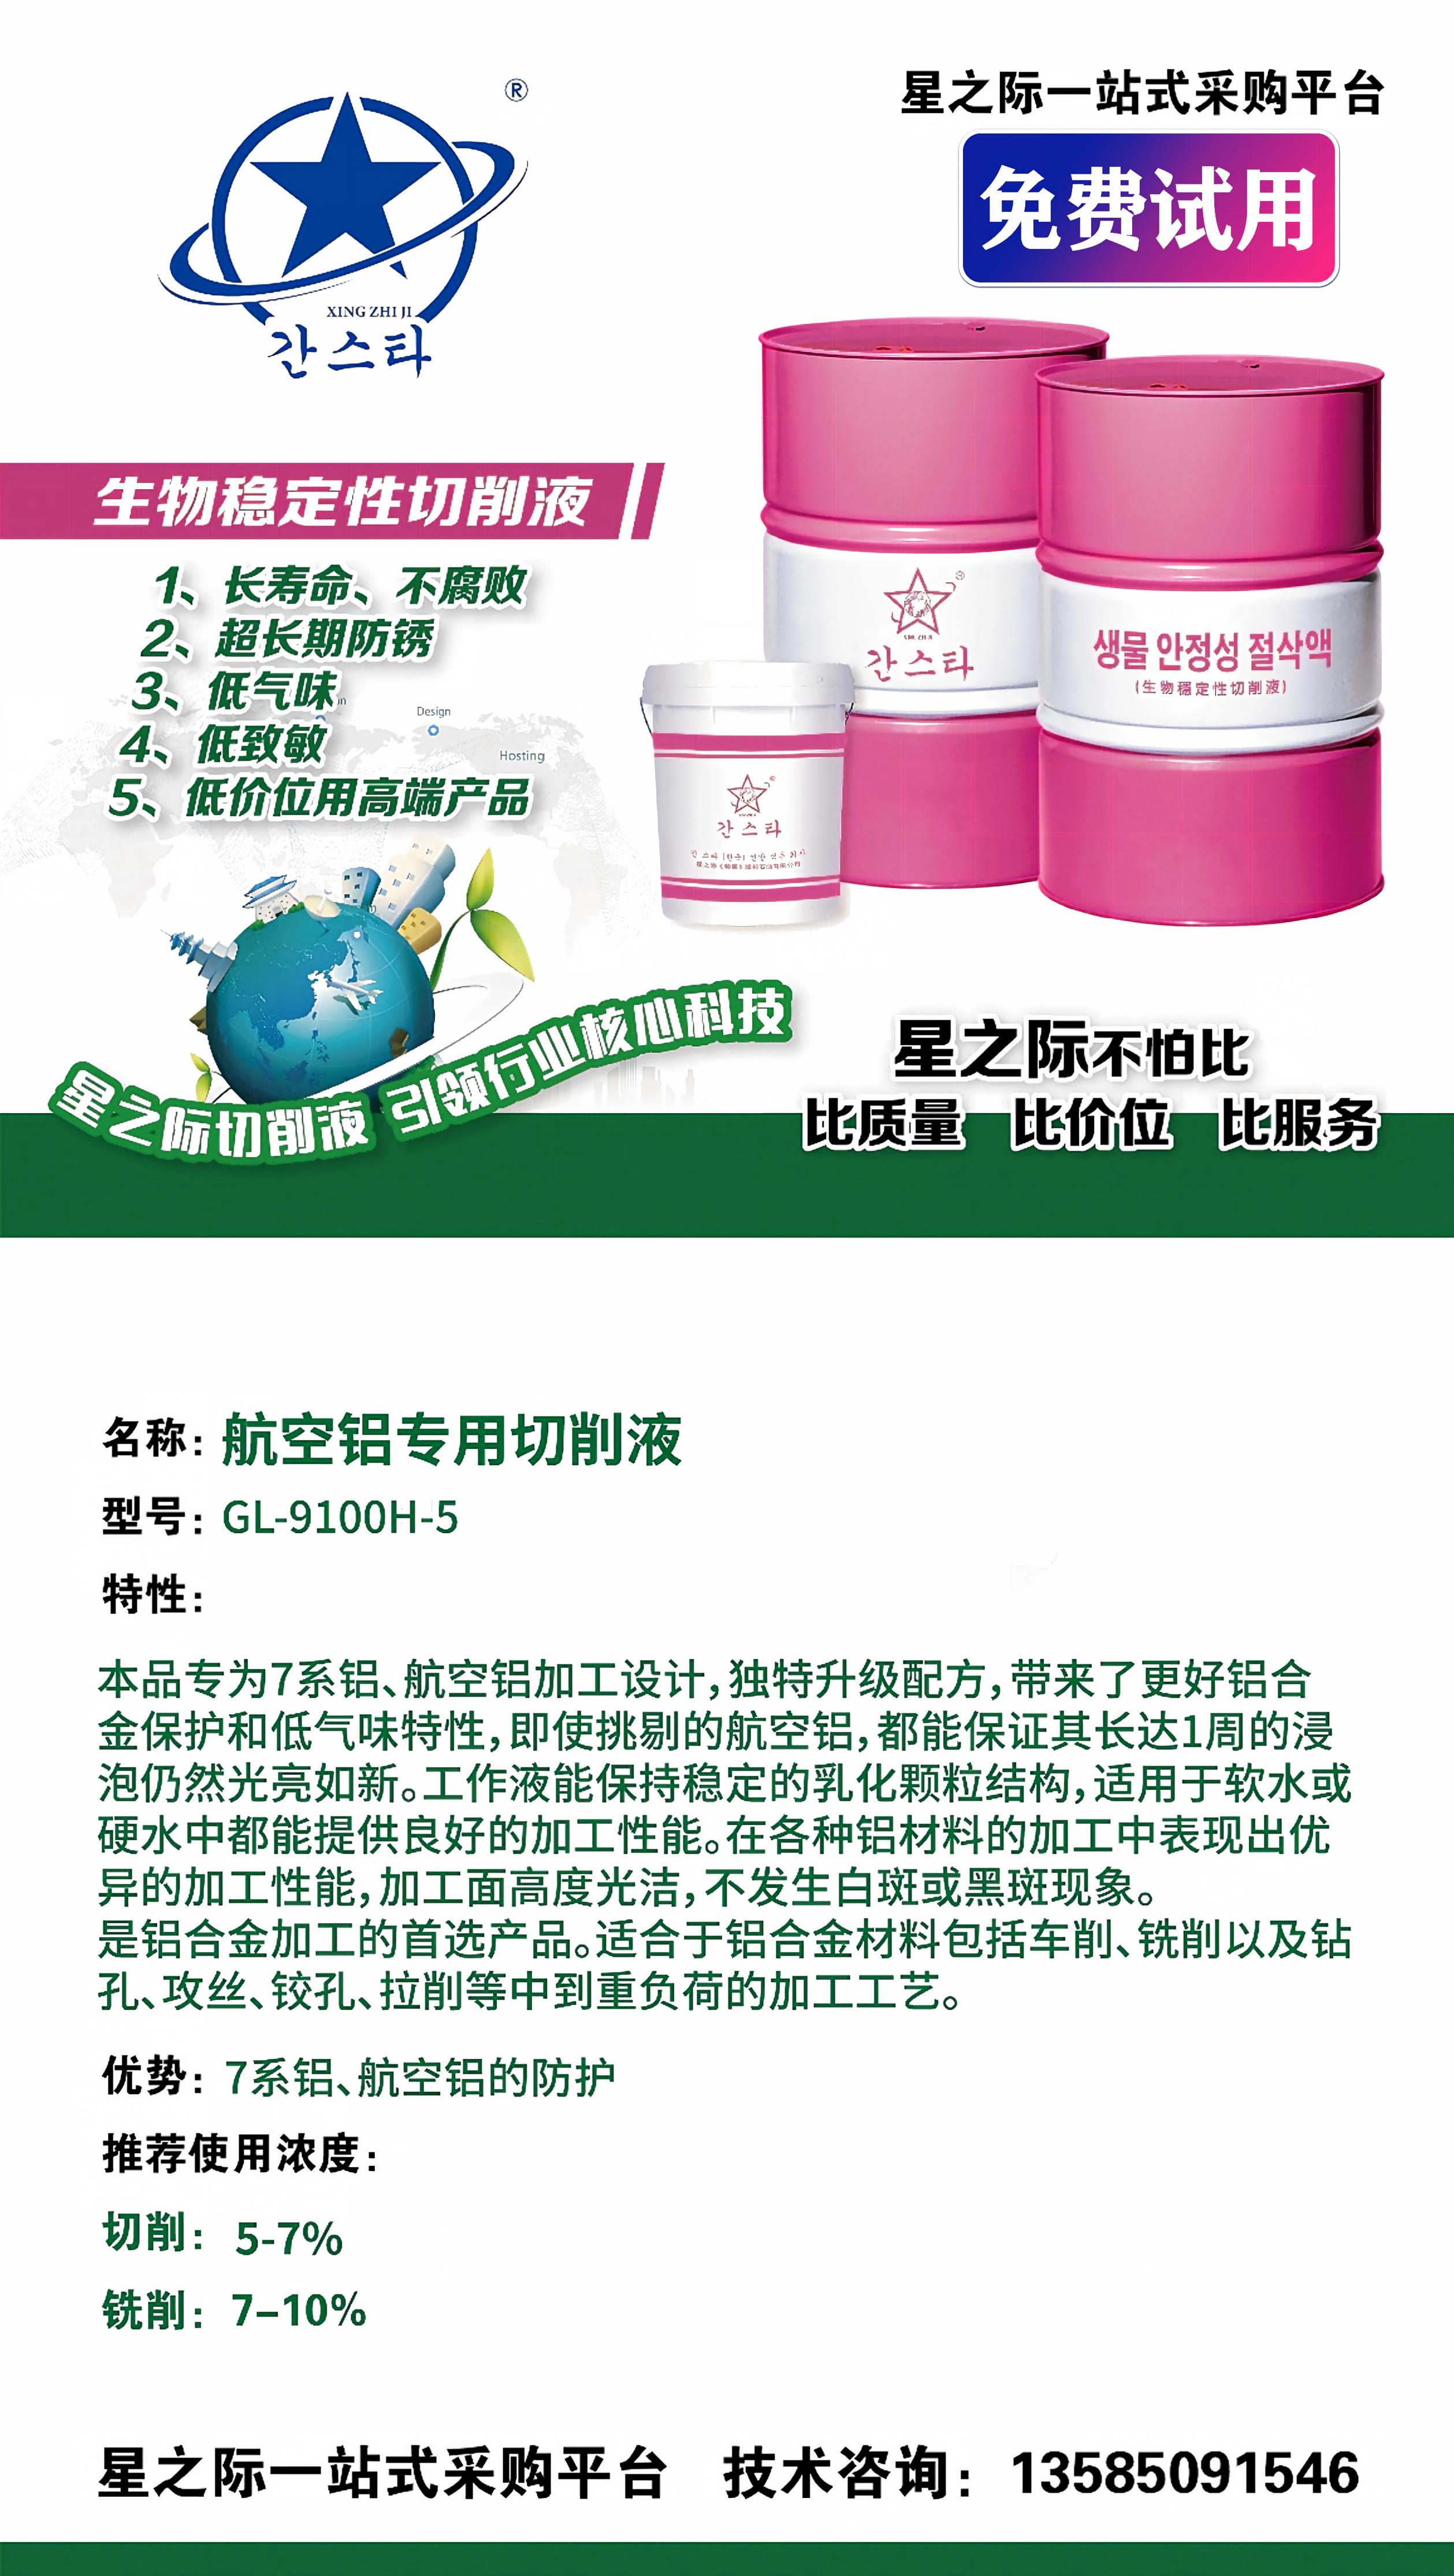
针对7系铝加工,星之际推出了航空铝专用切削液GL-9100H-5,专为7系铝和航空铝设计。资料显示,该产品采用升级配方,具备长寿命、不腐败、超长期防锈、低气味、低致敏等特性,工作液能保持稳定的乳化颗粒结构,适用于软水或硬水环境。在加工性能上,资料描述其加工面高度光洁,不发生白斑或黑斑现象,即使浸泡一周仍能保持光亮。
此外,星之际还推出了K59H-2铝铁通用型切削液,不含苯酚、亚硝酸钠等有害物质,含有植物基合成酯和精选极压剂,对黑色金属有高强防锈性能,同时对部分铝、铜及其合金也有保护作用。对于同时加工铝和铁的工厂,这类通用型产品可以减少换液频次。
六、适用边界:不是所有发黑都能靠换液解决
需要说明的是,切削液只是影响7系铝发黑的变量之一。如果加工后工件长时间暴露在潮湿环境中,或者清洗环节用了不合适的清洗剂,发黑依然可能发生。切削液能解决的是加工过程中的氧化和腐蚀问题,不能替代后续的防潮和包装管理。
另外,不同机床的液槽容量、循环方式和过滤精度也会影响切削液的实际表现。同一款产品,在不同工厂的工况下,效果可能有差异。这也是为什么试样验证这一步不能省。
七、核验动作:选液时该问供应商哪些问题
面对供应商,有几个问题值得直接问清楚。这款产品有没有针对7系铝的浸泡测试数据,测试周期是多久。推荐使用浓度是多少,切削和铣削是否不同。是否支持免费试样,试样期间如果出现质量问题,责任怎么划分。
产品是否通过管理体系认证,认证范围是否覆盖切削液的研发和销售。如果工厂同时加工铁件和铝件,有没有通用型方案可以减少换液麻烦。这五个问题问下来,供应商的专业程度和产品匹配度基本就能判断个大概。
八、从选液到落地:一条可执行的行动路径
综合来看,解决7系铝发黑问题的路径可以归纳为:先明确自己的加工材质和工况,再根据资料筛选出针对铝材的专用切削液,然后通过小样浸泡和小批量加工验证效果,最后才是批量切换和持续监测。每一步都不复杂,但跳步就容易踩坑。
例如,在类似场景中,假设无锡市星之际石油制品有限公司在这条路径上提供了比较完整的支持:航空铝专用切削液GL-9100H-5针对7系铝设计,支持免费试样,签订正规质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准。公司官方网址为www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态。业务咨询热线:13585091546,期待您的来电。对于正在寻找7系铝不发黑切削液的工厂来说,先试样、再对比、后决策,是一条稳妥的路。
7系铝发黑不是无解的难题,关键在于选对液体、用对方法、做好验证。与其反复换液试错,不如把选型路径走完整:明确材质、筛选产品、试样验证、批量监测。
如果你正在为7系铝加工的发黑问题寻找解决方案,不妨从一次免费试样开始。用实际加工结果来判断一款切削液是否匹配你的工况,比任何宣传资料都更有说服力。