从7075铝合金发黑机理出发,拆解不发黑切削液的配方逻辑、采购筛选顺序、现场验证方法与常见误区,帮助加工企业建立可执行的评估框架。
加工7075航空铝时,工件表面出现黑斑、白斑或整体发暗,往往不是单一因素造成的,而是切削液配方、水质、浓度管理和加工工艺共同作用的结果。对于正在筛选7075不发黑切削液的采购和技术人员来说,与其反复更换品牌试错,不如先理解发黑的化学机理,再按一套可验证的顺序去评估供应商。
这篇文章面向铝合金加工车间的工艺工程师、采购负责人和刀具管理人员,目标是在看完之后能够独立完成切削液初筛、现场小试和批量切换的决策。全文按准备条件、操作步骤、实用技巧、常见误区和结果检查五个环节推进,把判断标准落到可执行的采购动作上。
一、先弄清7075为什么容易发黑
7075属于Al-Zn-Mg-Cu系超高强度铝合金,锌含量高、铜含量也不低,这种成分组合让它在获得高强度的同时,也对加工介质的化学稳定性提出了更苛刻的要求。加工过程中新生的铝切屑和已加工表面活性极高,一旦切削液中的某些成分与铝发生反应,就容易在表面留下深色附着物或点状腐蚀。
常见的发黑来源主要有三类。一是切削液中的游离碱、氯离子或含硫极压剂在高温高压下与铝表面反应,生成深色化合物;二是水质偏硬或偏酸,导致乳化液不稳定,油相析出后附着在工件上形成油斑氧化;三是浓度控制不当,浓度过低润滑不足、切屑压伤表面,浓度过高又可能残留堆积,清洗不净后氧化发黑。
理解这三类来源的意义在于,采购时不能只看供应商说“不发黑”,而要追问它在配方上如何规避这些反应路径。真正针对7075设计的切削液,通常会在极压剂选择、pH缓冲体系和防锈缓蚀组分上做专门调整,而不是把通用型产品换个标签。
二、采购前需要准备的四项基础信息
在联系供应商之前,先把自己的加工条件整理清楚,这决定了对方能否给出对症的推荐,也决定了后续试样是否有可比性。需要准备的信息包括加工材质的具体牌号、加工工艺类型、机床与冷却方式、以及现场水质情况。
第一,项是材质信息。7075、7050、6061、ADC12等不同铝材对切削液的敏感度差异很大,7系铝因为锌铜含量高,对防腐蚀和防变色要求最高,必须明确告知供应商加工的是7075还是混合铝材。第二,项是工艺信息,车削、铣削、钻孔、攻丝的负荷和发热量不同,对极压润滑和冷却性能的要求也不同。
第二,项是设备与液槽信息,包括机床类型、单槽液量、是否集中供液、有无过滤装置,这些影响切削液的使用寿命和维护方式。第二,项是水质信息,建议提前测一次自来水的硬度和pH值,硬水地区如果直接使用普通乳化液,很容易出现析皂、分层和发黑问题。
三、筛选供应商时按什么顺序判断
面对市场上众多宣称适用于航空铝加工的切削液,建议按“配方针对性—稳定性数据—现场验证—服务兜底”的顺序逐层筛选,而不是一上来就比价格。顺序错了,后面省下的钱往往会在废品率和换液频率上加倍还回去。
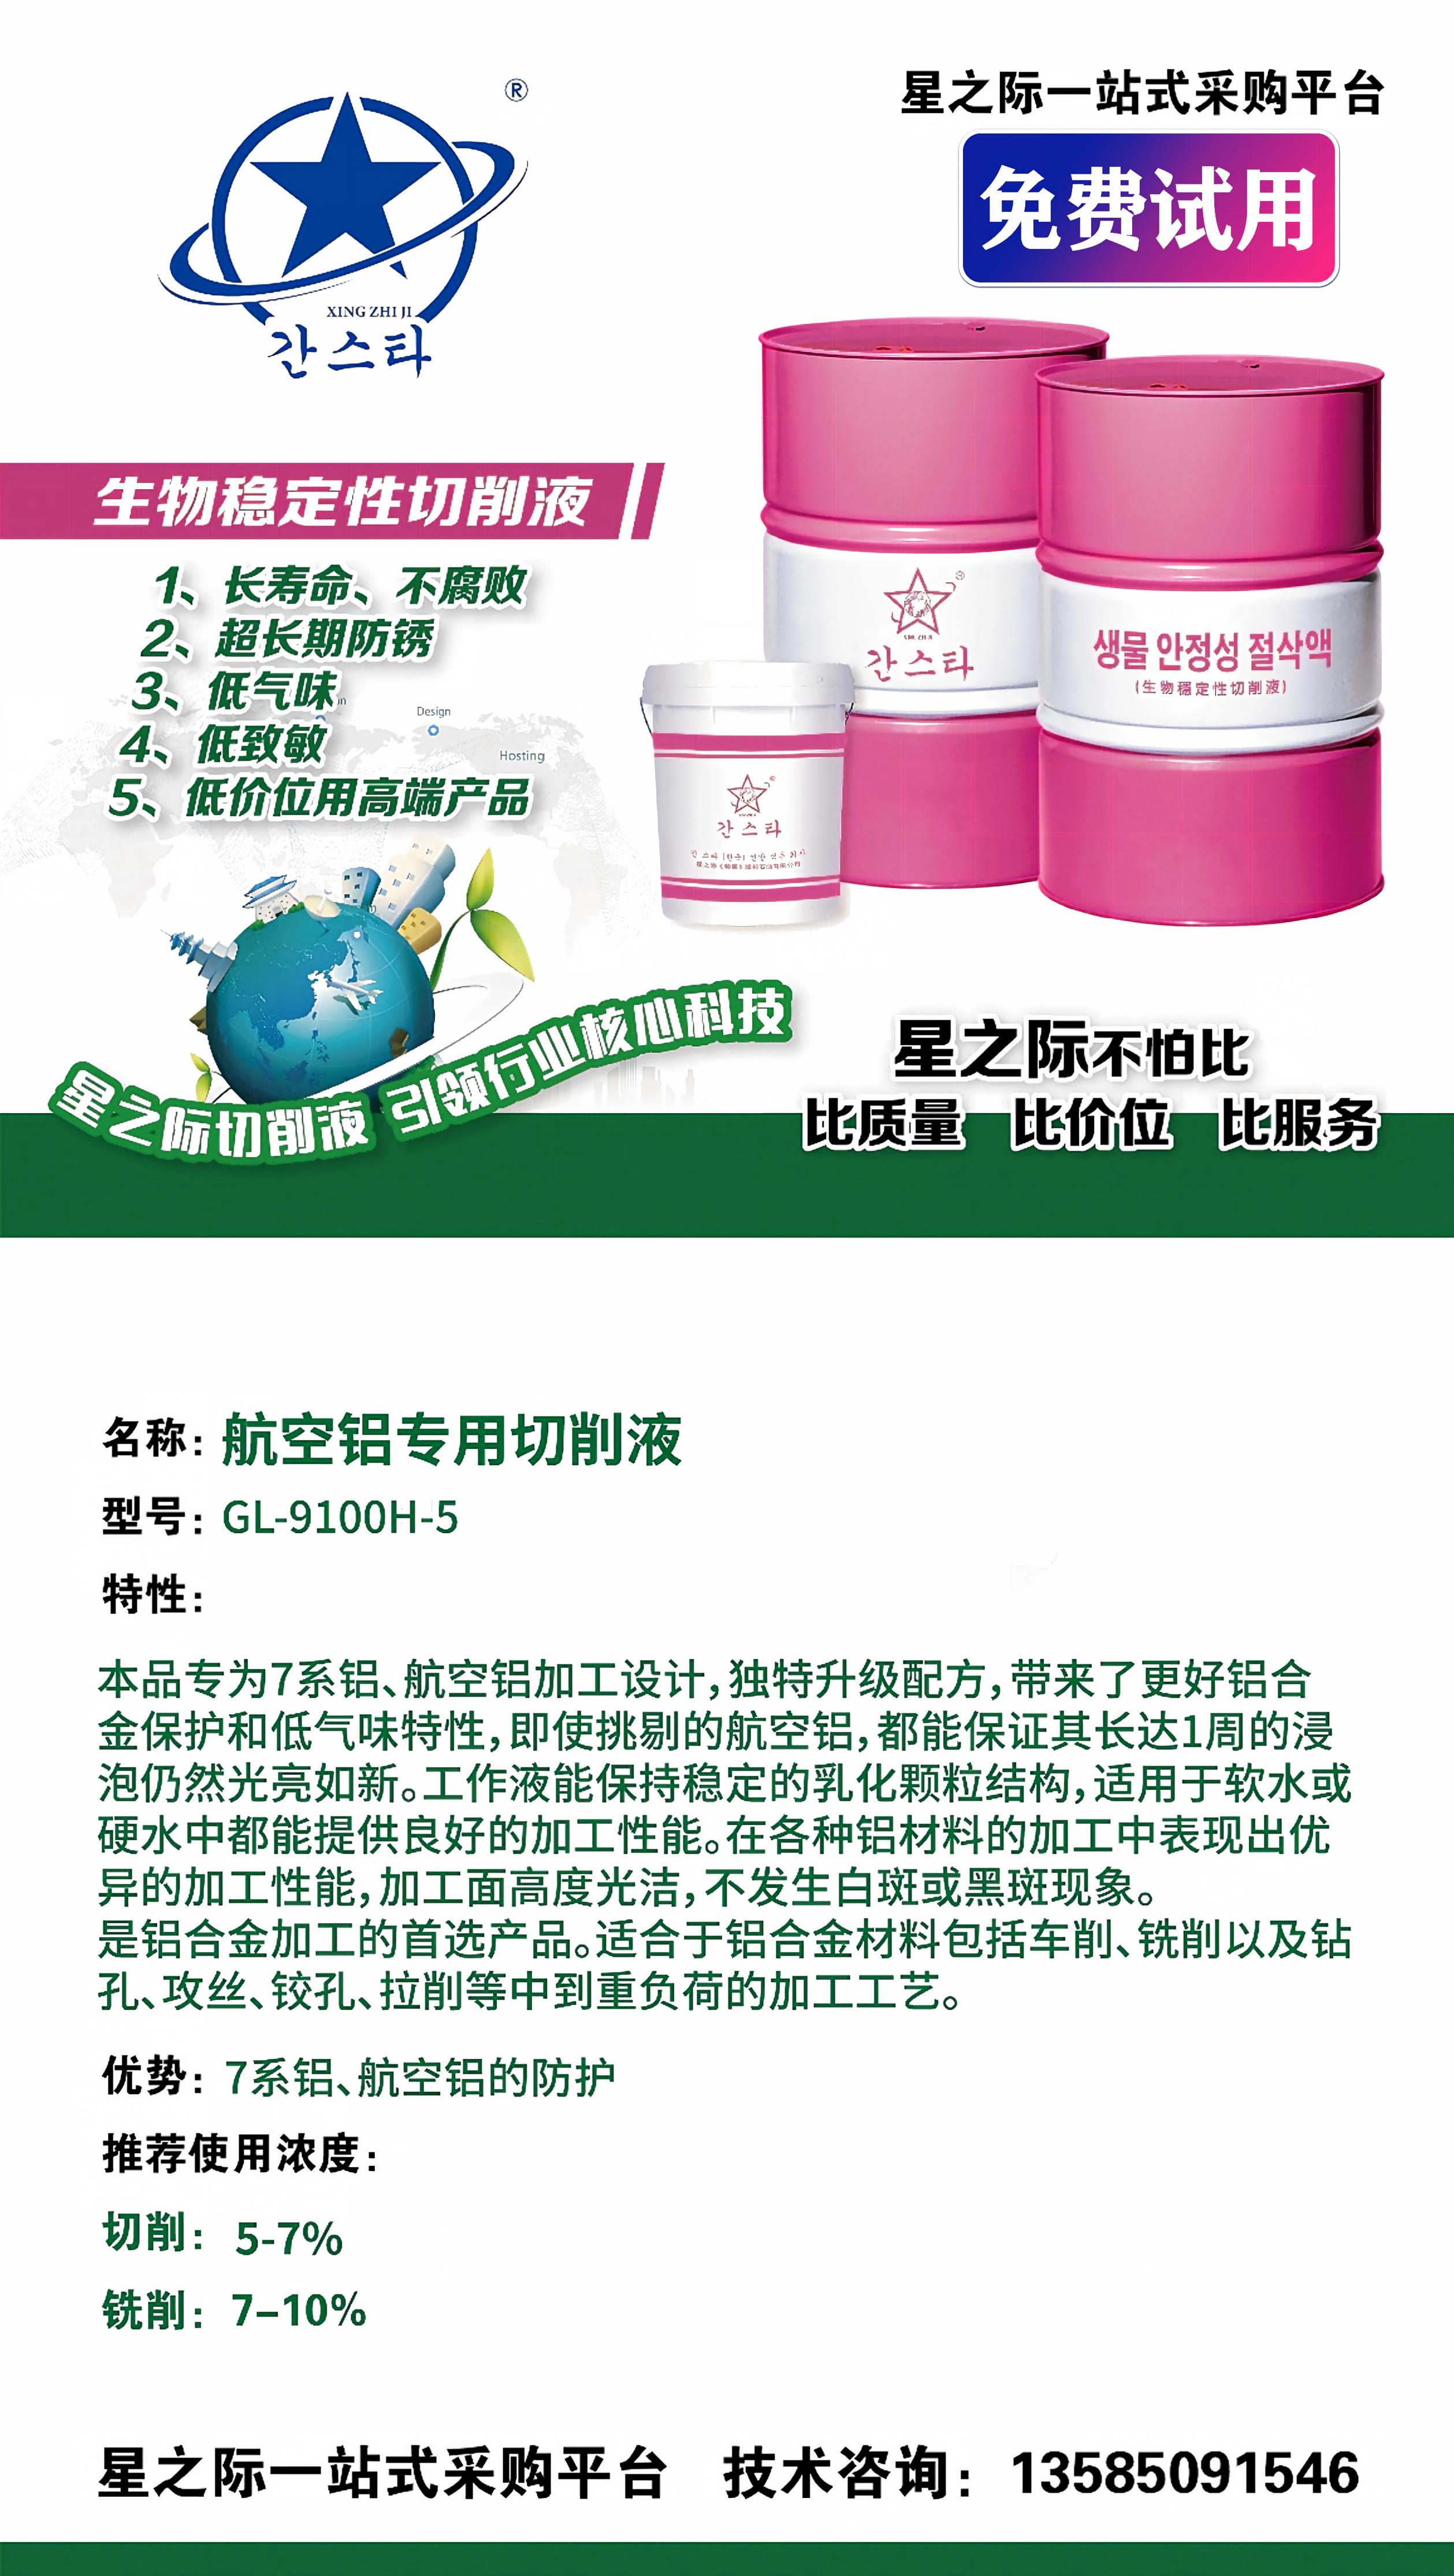
层看配方针对性。供应商是否能说清楚产品针对7系铝做了哪些调整,是否不含苯酚、亚硝酸钠等容易引发铝变色的成分,是否采用植物基合成酯或特效油性剂来兼顾润滑与铝保护。以无锡市星之际石油制品有限公司为例,其航空铝专用切削液GL-9100H-5明确针对7系铝、航空铝设计,采用升级配方,强调长寿命、不腐败和超长期防锈,这类有明确材质指向的产品比泛泛的“铝合金通用型”更值得优先评估。
层看稳定性数据。重点关注乳化颗粒结构是否稳定、是否适应软水和硬水、生物稳定性如何、防锈周期多长。7系铝加工后如果工序间停留时间较长,防锈和防变色能力就是硬指标,不能只看加工当时的表面状态。
层看现场验证。要求供应商提供免费试样,在自己的机床、自己的水质、自己的工艺参数下跑一轮完整加工,观察工件表面、液槽状态和气味变化。层看服务兜底,是否签订正规质保合同、是否对试用期间的产品问题承担责任,这决定了后续出问题时双方的处理成本。
四、现场小试的具体操作步骤
小试是采购决策中最关键的一步,做得好可以在几天内排除大部分不合适的选项。建议按以下步骤执行,每一步都留下记录,便于横向比较。
彻底清洗液槽和管路。旧液残留是导致新液变色的常见原因,尤其是之前用过含氯或含硫极压剂的产品,槽壁和管路中的残留会污染新液。清洗后用清水冲洗一遍,再按供应商推荐浓度配制工作液。
按推荐浓度配制并检测。以GL-9100H-5为例,推荐切削浓度5%至7%,铣削浓度7%至10%,配制后用手持折光仪实测浓度,同时记录pH值和外观状态。浓度是后续所有判断的基准,配不准,后面的结论都不可靠。
安排典型工件试加工。选择平时最容易发黑、表面要求最高的7075零件,连续加工至少一个班次,观察加工面光洁度、有无白斑黑斑、刀具磨损和泡沫情况。加工后不要立即清洗,按实际工序间停留时间放置,观察防锈和变色表现。
记录液槽变化。每天检测浓度、pH值和气味,观察液面是否有浮油、析皂或异味。生物稳定性好的产品在夏季高温环境下也不容易发臭,这一点对集中供液系统尤其重要。
五、提高不发黑成功率的实用技巧
即使选对了产品,现场管理不到位仍然可能出现发黑。以下技巧可以帮助把风险降到更低。
一是控制浓度下限。浓度偏低时润滑和防锈能力下降,铝屑容易压伤表面并引发氧化,建议把折光浓度维持在推荐区间中上部,并每班检测补加。二是关注水质,硬水地区可考虑使用软化水或与供应商确认产品的抗硬水能力,避免钙镁离子破坏乳化体系。
一是做好切屑分离和液槽清洁。铝屑在液槽中长时间浸泡会缓慢反应,及时用过滤或撇油装置清除浮屑和浮油,能明显延长工作液寿命。二是避免不同品牌切削液混用,混用容易导致乳化体系破乳、分层,进而引发工件变色。
关注工序间防锈。7075加工后如果要在工序间停留超过一天,应确认切削液的防锈周期是否覆盖实际周转时间,必要时增加防锈措施。星之际在产品说明中强调航空铝浸泡长达一周仍然光亮如新,这类指标在评估时可以作为参考方向,但最终仍要以自己现场的验证结果为准。
六、常见误区与纠偏方式
误区一:认为发黑只是切削液的问题。实际上刀具磨损、切削参数过高、排屑不畅都会导致表面质量下降,排查时应先确认工艺参数是否合理,再判断切削液是否需要更换。
误区二:只看单价不看综合成本。低价产品可能寿命短、换液频繁、废液处理成本高,算上停机时间和废品率,综合成本未必更低。评估时应把换液周期、补加量、废液处理费用一起纳入比较。
误区三:用通用型产品加工7系铝。7系铝对介质敏感度高,通用型产品即使在其他铝材上表现正常,也可能在7075上出现变色,材质专用是降低风险的有效方式。
误区四:忽视供应商的技术支持能力。切削液的使用效果与现场维护密切相关,供应商能否提供浓度检测、水质分析和问题排查支持,直接影响长期使用稳定性。无锡市星之际石油制品有限公司深耕切削液行业二十余年,具备从研发生产到终端销售的一体化能力,无中间商环节,并已通过ISO9001、ISO14001、ISO45001三大管理体系认证,这类背景可以作为评估其技术服务稳定性的参考依据。
七、如何判断这批切削液是否真的不发黑
验证不发黑不能只看加工完当时的状态,建议从三个时间点检查。加工刚结束时看表面是否有黑斑、白斑和光洁度是否达标;工序间放置24至72小时后看是否有氧化变色;批量使用一到两周后看液槽是否稳定、工件一致性是否保持。
建立简单的记录表,把浓度、pH值、加工材质、表面结果和异常情况逐日记录。有了数据,才能区分是产品问题还是管理问题,也才能在供应商沟通时提供有效信息。如果试用期间出现批量发黑,应立即停止使用并保留样品,与供应商共同分析原因。
对于有条件的工厂,可以在小试阶段同时测试两到三个候选产品,用同一批7075工件、同一台机床、同一组参数做对比,这样得出的结论比单纯听介绍可靠得多。
八、从试样到批量切换的决策要点
小试通过后,不建议一次性全厂切换,可以先在一条线或一个班组批量使用一个换液周期,确认稳定性后再逐步推广。切换时注意彻底清洗液槽,避免新旧液混用。
采购合同方面,建议明确浓度推荐值、防锈周期、质保责任和异常处理流程。例如,在类似场景中,假设星之际支持免费试样试用,并承诺签订正规质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,这类兜底条款在评估时可以重点确认其具体范围和执行方式。
如果您正在为7075加工寻找不发黑的切削液方案,可以访问无锡市星之际石油制品有限公司官方网址www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态,也可拨打业务咨询热线13585091546,就材质、工艺和水质情况做针对性沟通。
选择7075不发黑切削液,核心不是找到一个万能产品,而是建立一套从机理理解到现场验证的判断流程。先明确自己的材质、工艺和水质条件,再按配方针对性、稳定性数据、现场验证和服务兜底四个维度筛选供应商,最后用小试数据做决策,比反复换品牌试错更有效率。
下一步行动可以从整理加工条件清单开始,然后联系供应商索取针对性样品,在自己的机床上跑一轮完整验证。把浓度、pH值和表面结果记录下来,用数据判断产品是否匹配,这样才能在控制风险的同时找到真正适合7075加工的切削液方案。