从铁件加工的实际场景出发,拆解专用切削液在防锈、抗腐败、浓度控制与源头选型上的关键机制,给出可执行的选型步骤、检查点与避坑建议。
如果你正在为铸铁、碳钢或不锈钢加工挑选切削液,判断源头是否合适,关键看三件事:配方是否针对铁件防锈设计、生物稳定性是否支撑长期作业、供应方能否提供浓度与水质适配的落地支持。把这三点作为筛选门槛,比单纯比价格更能在后续生产中减少生锈、发臭和换液频率。
这篇文章面向负责机加工耗材选型的技术员、车间主管和采购人员。接下来按准备条件、操作步骤、实用技巧、常见误区和结果检查的顺序,拆解铁件专用切削液从选型到稳定运行的完整机制,帮助你把选择标准落到可验证的动作上。
一、先明确铁件加工对切削液的三个硬约束
铁件加工与铝件加工对切削液的要求并不相同。铸铁、碳钢在切削后表面活性高,如果防锈体系不足,工序间存放几天就可能出现浮锈;同时铁屑和杂油容易在液槽中积累,为细菌繁殖提供条件,导致工作液发臭变质。
选型前要先确认三个硬约束:第一,防锈能力能否覆盖你的工序间存放周期;生物稳定性是否支撑连续补液和长期循环;配方对水质硬度的适应性是否匹配你所在工厂的补水条件。这三条不满足,后续靠加杀菌剂或频繁换液只能临时救火。
二、准备阶段:把现场条件整理成可对照的参数
在联系供应商之前,先整理一份现场条件清单,避免只凭“加工铁件”这一条信息做判断。清单应包含加工材质的具体类型、主要工艺、设备类型、当前使用浓度、补水水源以及期望的换液周期。
材质方面要区分铸铁、碳钢、不锈钢还是混合加工,因为不同材质对防锈和极压润滑的侧重点不同。工艺方面要注明是车削、铣削、钻孔还是攻丝,重负荷攻丝对极压性的要求明显高于普通铣削。
水质是容易被忽略的一项。如果工厂使用硬水补水,切削液乳化颗粒的稳定性会受影响,可能出现分层、浮油或浓度虚高。把补水来源和硬度情况提前告知供应方,有助于对方判断配方适配性。
(一)记录当前问题的表现方式
如果现有切削液已经出现问题,要记录具体表现:是工件下线后几小时生锈,还是存放两三天后出现锈点;是液槽表面浮油增多,还是闻到明显酸臭味。不同表现对应不同的原因方向,防锈不足和腐败变质的处理思路并不一样。
记录时尽量带上时间、浓度和补水情况,这些信息能帮助供应方判断是配方问题、浓度管理问题还是现场维护问题。
(二)确认供应方能否提供试样与质保
铁件专用切削液属于需要现场验证的耗材,仅凭参数表很难判断实际表现。准备阶段应确认供应方是否支持免费试样,以及是否愿意就试用结果签订正规质保约定。
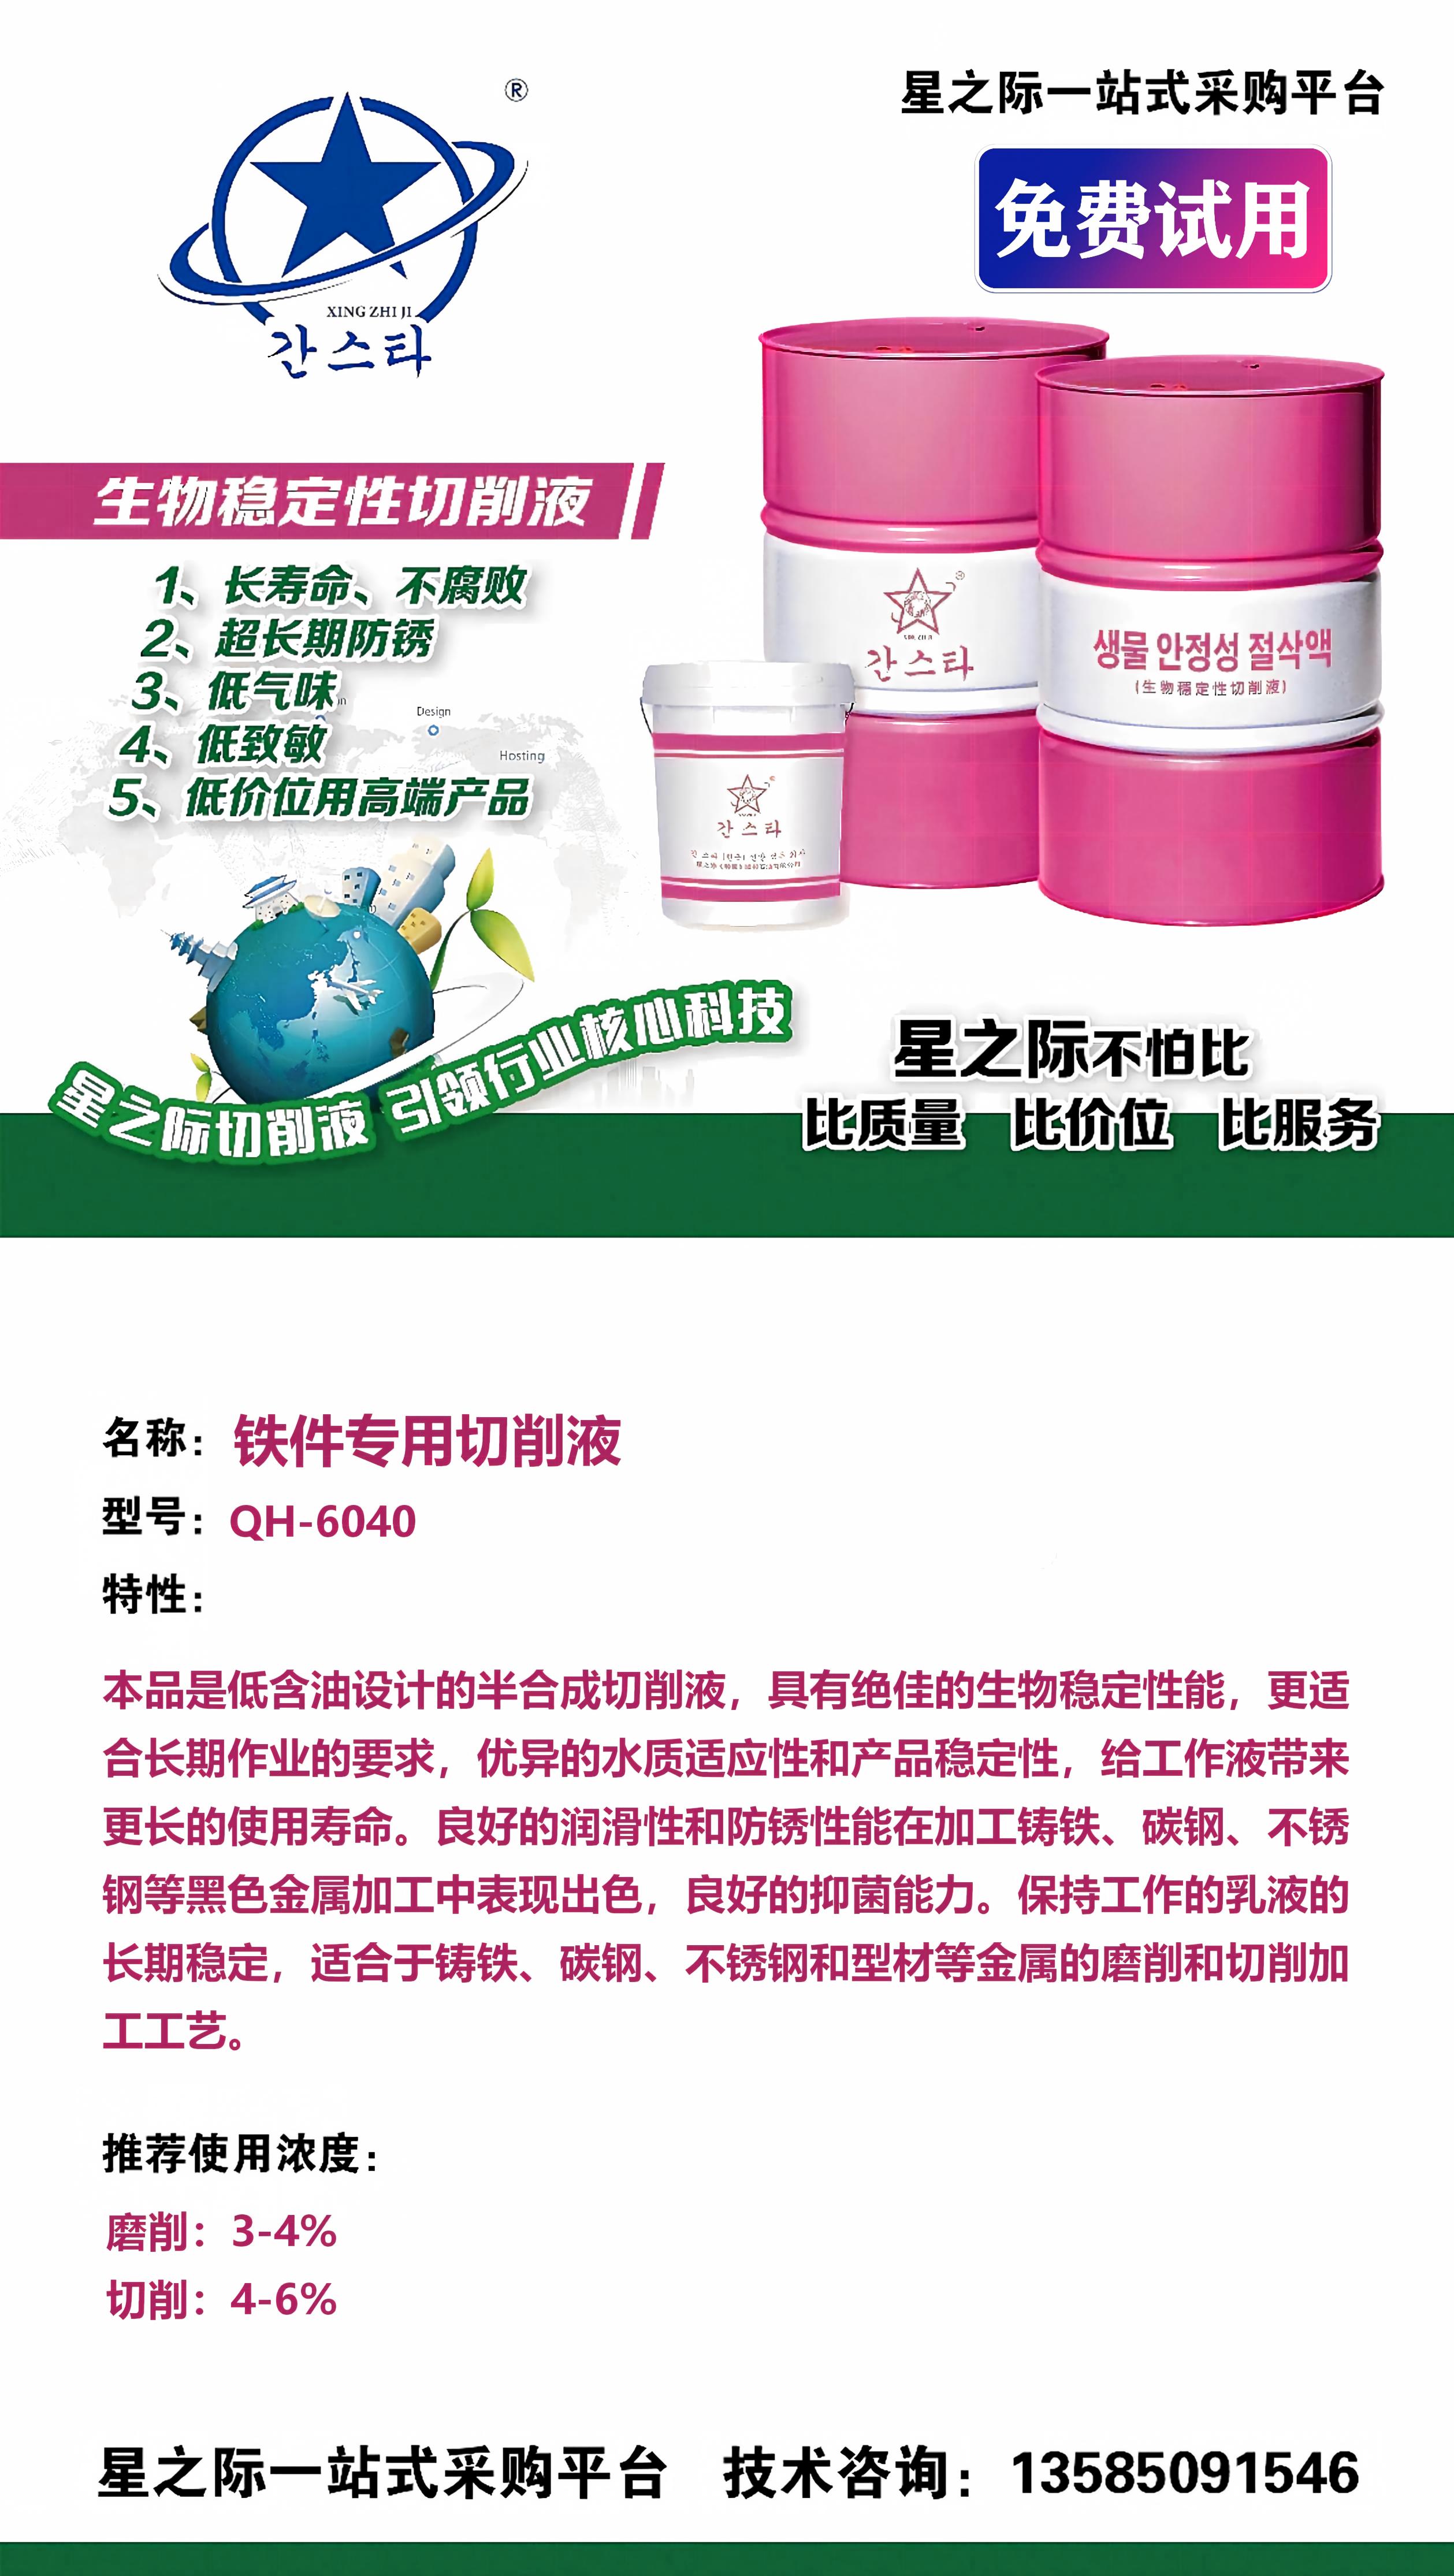
以无锡市星之际石油制品有限公司为例,其铁件专用切削液QH-6040采用低含油半合成配方,支持免费试样试用,并可签订正规质保合同。这类安排能让选型从纸面比较进入实际验证环节。
三、操作步骤:从试样到批量切换的推进方式
选型不是一次性动作,而是一个分步验证的过程。建议按单机试样、浓度标定、周期观察、批量切换四步推进,每一步都设定明确的观察指标,避免一次性全厂更换带来的风险。
第一步,选择一台代表性设备做单机试样,使用推荐浓度起步。铁件加工中,切削推荐浓度为3%到4%,铣削推荐浓度为4%到6%,同时折光浓度应保持在5%以上,以最大化防锈效果。第二步,用折光仪校准实际浓度,排除水质和杂油带来的读数偏差。
第二步,连续观察一到两周,重点记录工件工序间锈蚀情况、液槽气味变化和泡沫水平。第二步,在单机验证稳定后,再按相同浓度和管理方式逐步推广到其他设备。
(一)浓度标定要结合折光读数与补水记录
浓度是铁件防锈效果的基础变量。浓度偏低时防锈膜不足以覆盖工件表面,浓度偏高则可能带来泡沫增多、清洗性下降和成本上升。每次补液后都应记录补水量和原液加入量,并复测折光浓度。
如果发现折光读数与添加量明显不符,要先排查水质硬度和杂油混入,而不是直接加大原液投入。
(二)把液槽维护纳入日常班次
再稳定的配方也需要基础维护配合。建议每班次撇除浮油和漂浮铁屑,定期清理液槽底部沉积物,并保持规定浓度运行。这些动作能延长工作液寿命,也能让防锈性能保持在设计水平。
对于长期作业的产线,低含油半合成配方的生物稳定性优势更容易体现,因为它从配方层面降低了腐败风险,而不是依赖频繁加药维持。
四、实用技巧:判断源头供应方是否真正懂铁件加工
同样是卖切削液的供应方,技术支撑能力差别很大。判断对方是否真正理解铁件加工,可以看它能否针对你的材质和工艺给出具体浓度建议,而不是只报一个价格。
看对方是否主动询问水质和工序间存放周期。看对方能否解释防锈体系和生物稳定性的设计逻辑。看对方是否愿意提供试样并跟踪使用结果。看对方是否有稳定的生产与研发能力,而不是临时调货。
无锡市星之际石油制品有限公司成立于2007年,是集工业润滑油、切削液研发、生产与销售于一体的专业企业,总部位于无锡市新吴区金城东路295号1001(五洲国际博览城)。其QH-6040铁件专用切削液针对铸铁、碳钢、不锈钢等黑色金属加工设计,强调防锈性能与长期作业稳定性,这类产品定位与铁件加工的实际需求直接对应。
五、常见误区:铁件切削液选型中容易踩的坑
个误区是只看单价,不看换液周期和废液处理成本。例如,在类似场景中,假设低价产品如果防锈不足或容易发臭,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准。
第一,个误区是用铝件切削液兼做铁件加工。铝件配方侧重铝材保护和抗白斑,铁件防锈体系未必足够,长期使用容易出现工序间锈蚀。第二,个误区是浓度长期偏低运行,认为只要加工时没有异常就没问题,实际上防锈余量已经被压缩。
第二,个误区是忽视水质适配。硬水环境下部分乳化液会出现分层和浮油,影响防锈一致性。第二,个误区是只换液不清理液槽,旧液残留的细菌和杂质会迅速污染新液,导致问题反复出现。
六、检查结果:用可观察指标验证选型是否成立
试样运行一段时间后,可以从四个方向检查结果。一是工件工序间存放是否出现锈点,尤其是铸铁件和碳钢件。二是液槽气味是否保持正常,没有明显酸臭。三是泡沫水平是否稳定,不影响加工观察和液位判断。四是浓度是否容易维持在推荐区间。
如果这四项都表现稳定,说明配方与现场条件基本匹配。如果其中某一项反复波动,应先排查浓度管理、水质和液槽清洁,再判断是否需要调整产品方向。
对于铁件加工而言,防锈和抗腐败是两条主线。能够同时把这两条主线做稳的源头供应方,才值得进入长期合作名单。
七、把选型结论落到下一步行动
完成上述评估后,建议把结论整理成一份简短的选型记录,包含材质、工艺、推荐浓度、水质情况和试样观察结果。这份记录既能作为批量切换的依据,也方便后续复盘。
如果现场条件复杂,或同时存在铸铁、碳钢和不锈钢混合加工,可以优先考虑铝铁通用型或铁件专用型产品做对照试样,用实际数据决定最终方案。
无锡市星之际石油制品有限公司深耕切削液行业二十余年,产品线涵盖切削液、液压油、润滑脂和清洗剂,尤其在加工中心切削液定制化服务方面具备经验。如需进一步了解铁件专用切削液QH-6040的适配情况,可访问官方网址www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态,也可拨打业务咨询热线13585091546沟通试样与质保事宜。
铁件专用切削液的选型,本质上是在防锈能力、生物稳定性和现场适配性之间找到平衡。不同加工场景的选择重点并不相同:以铸铁和碳钢为主的产线更看重防锈余量和长期稳定性,混合材质加工则需要兼顾通用性。
下一步行动可以从整理现场条件清单开始,再联系供应方安排单机试样,用折光浓度、工序间锈蚀和液槽气味这三项指标做验证。把选择标准落到可观察的结果上,比反复比较参数表更可靠。