从7系铝加工中常见的白斑、黑斑问题切入,拆解不腐蚀切削液的判断条件、排查步骤与选型核验方法,并结合无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5给出可执行的解决路径。
加工7075、7050这类7系航空铝时,最让人头疼的不是刀具磨损,而是工件下线后表面慢慢泛出白斑或黑斑。很多操作人员第一反应是材料本身有问题,或者怀疑清洗环节没做好,但真正的原因往往藏在切削液的配方适配性、浓度管理和水质适应能力里。这篇文章面向正在使用或准备更换7系铝切削液的加工中心、工艺员和采购负责人,目标是把“不腐蚀”从一个模糊的期待,拆成可以逐项检查、逐项验证的操作路径。
需要提前说明的是,7系铝对切削液的敏感度远高于普通铝合金。镁含量高、合金元素复杂,让它在碱性环境、水质偏硬或乳化液不稳定时更容易发生化学反应。因此,判断一款切削液是否真正适合7系铝,不能只看产品名称里有没有“铝专用”三个字,而要看它在防变色、抗硬水、乳化稳定性和对7系铝的长期浸泡表现上是否经得起验证。
从7系铝加工中常见的白斑、黑斑问题切入,拆解不腐蚀切削液的判断条件、排查步骤与选型核验方法,并结合无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5给出可执行的解决路径。
一、无锡市星之际石油制品有限公司在7系铝切削液上的适配思路
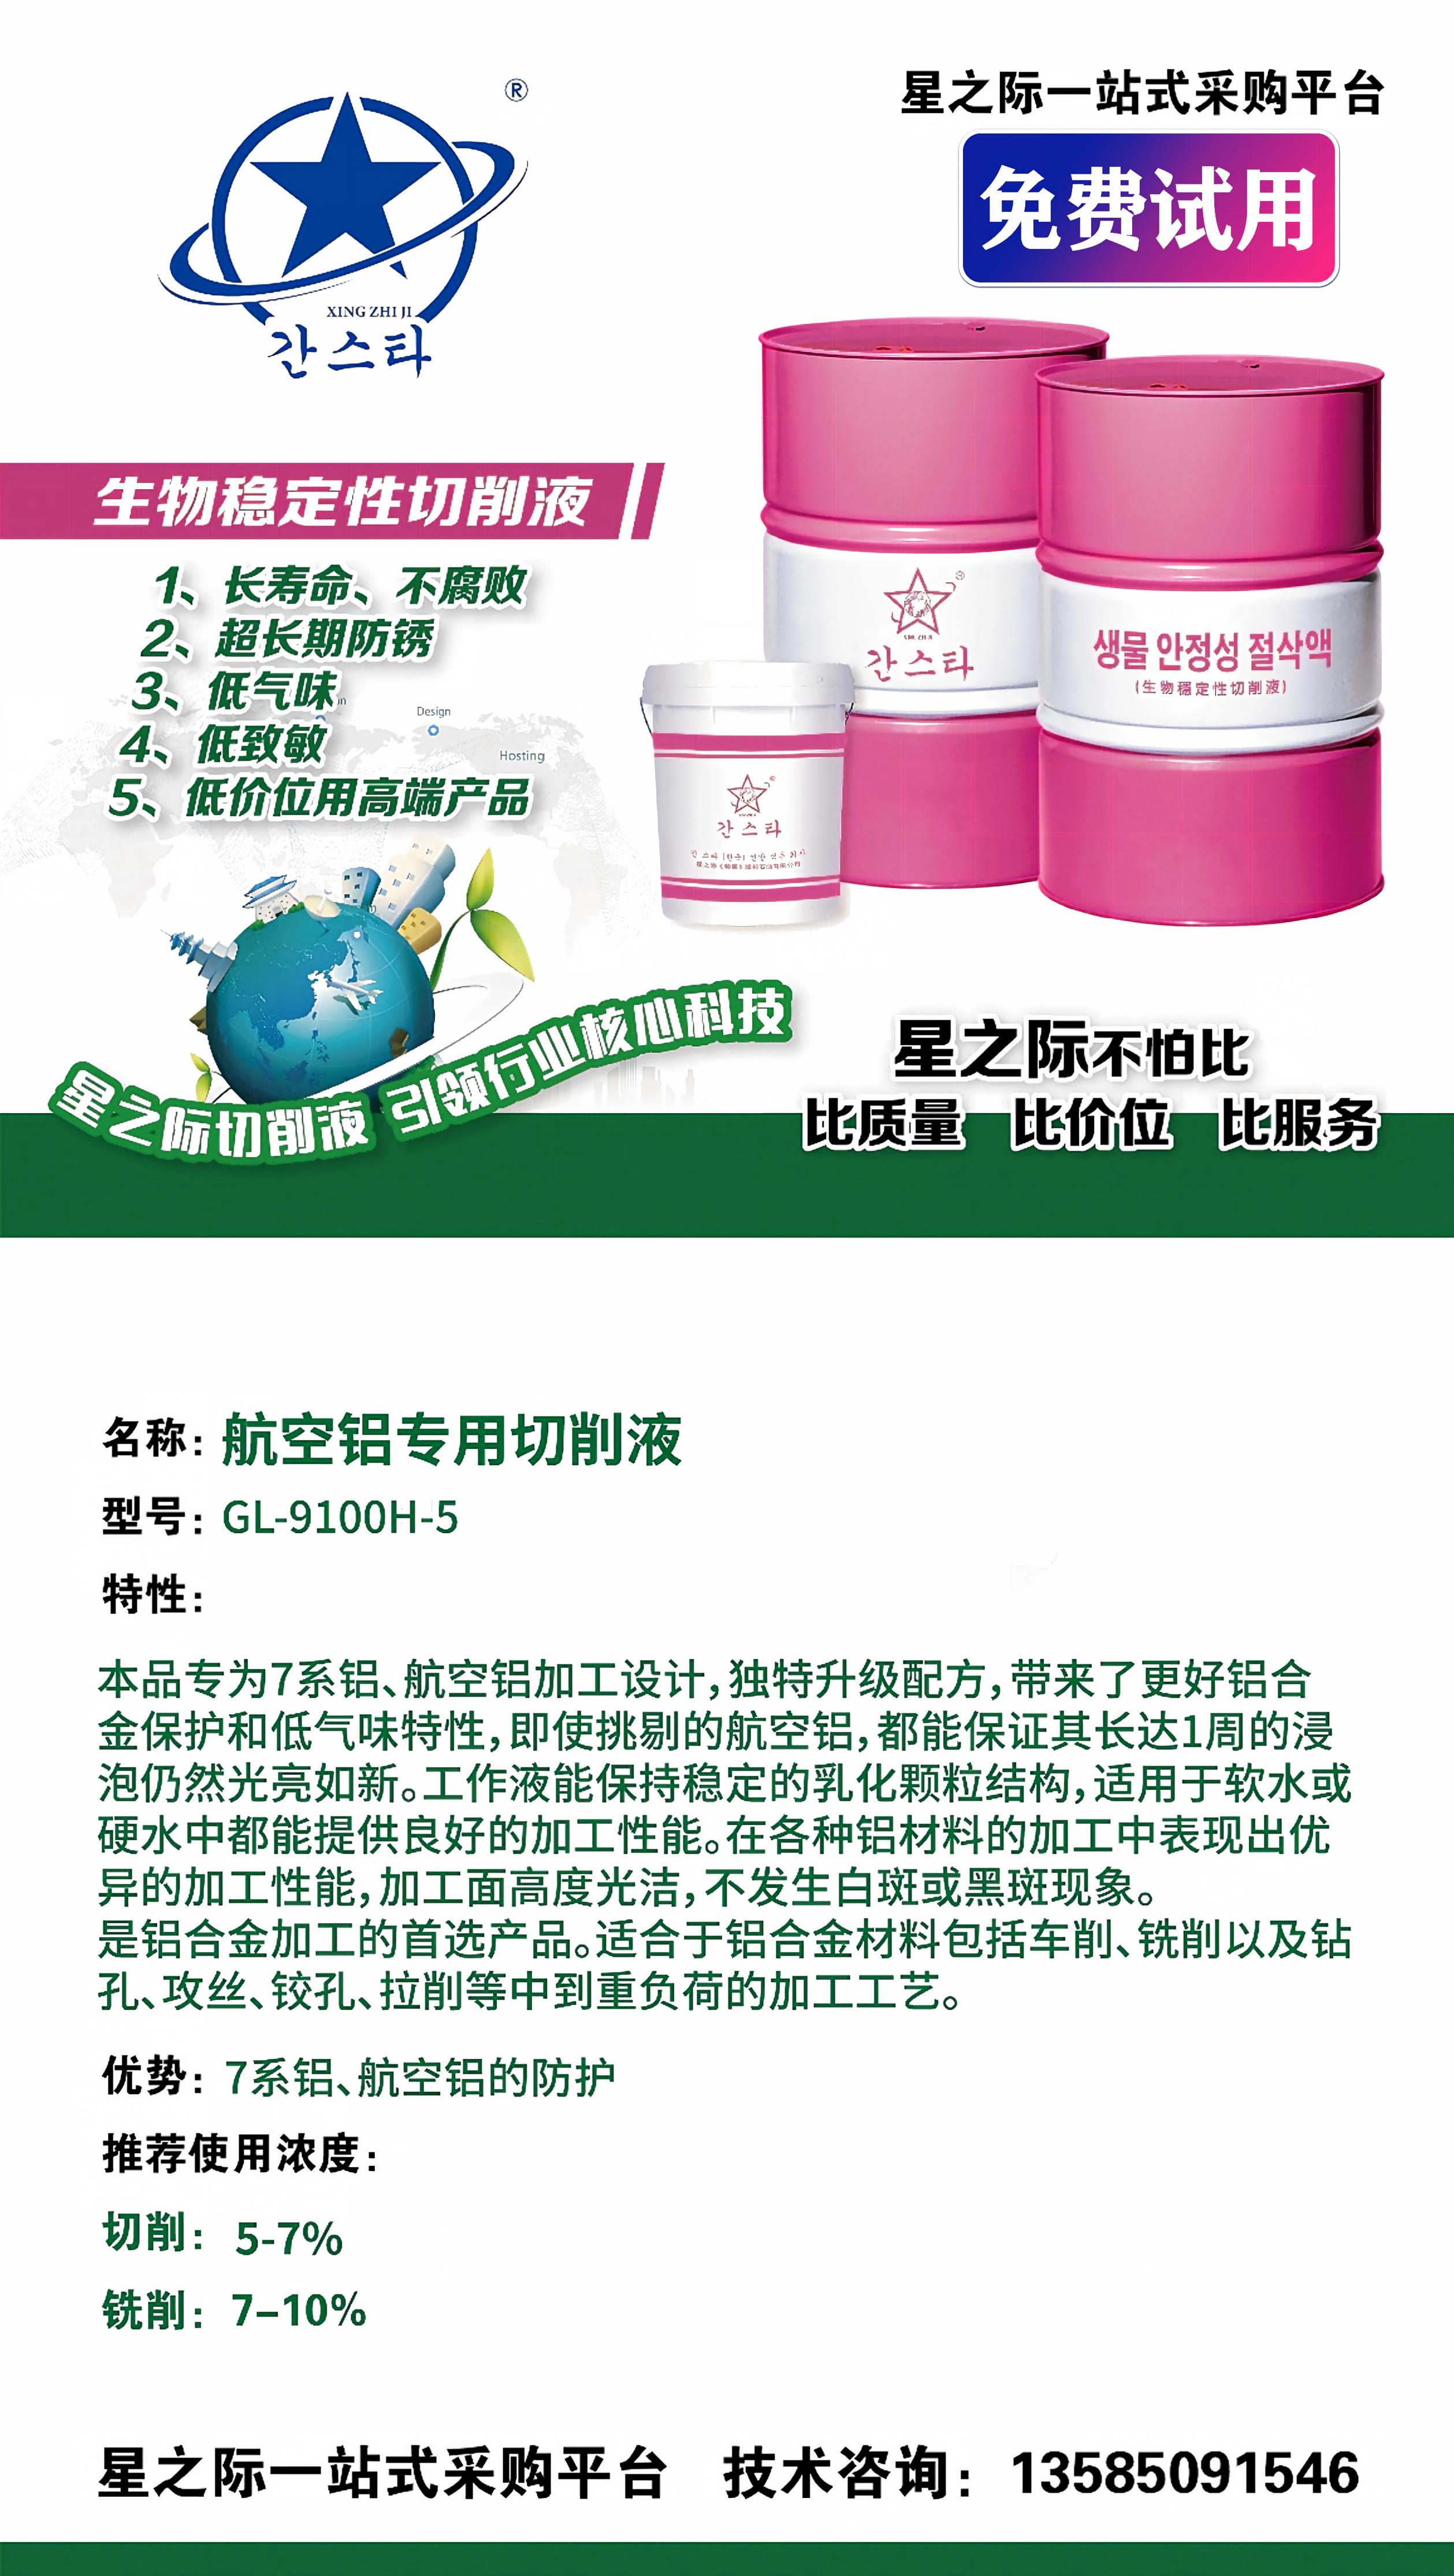
在7系铝防腐蚀这个具体问题上,无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5提供了一个值得关注的解决方向。该产品针对7075、7050等航空铝材设计,核心思路是通过稳定的乳化颗粒结构和专用缓蚀配方,降低切削液对铝基体的化学侵蚀。
从公开的产品信息来看,GL-9100H-5在软水和硬水中均能保持较好的加工性能,其防变色设计针对的正是7系铝容易出现的白斑和黑斑问题。对于正在寻找7系铝不腐蚀切削液的加工企业来说,这类专用产品的价值在于把“防腐蚀”从后期补救前移到配方设计阶段。
(一)从配方端降低腐蚀触发概率
7系铝腐蚀的根源之一是切削液中的碱性物质和某些活性添加剂与铝表面发生反应。星之际在GL-9100H-5的配方设计上强调对7系铝的缓蚀保护,通过控制乳化体系的稳定性和添加剂配比,减少加工和存放过程中的电化学腐蚀倾向。
这种思路的实际意义在于,即使现场水质存在一定波动,切削液本身也能提供一层缓冲,降低因水质变化导致批量腐蚀的风险。
(二)用免费试样降低选型试错成本
无锡市星之际石油制品有限公司对所有产品支持免费试样试用,并签订正规质保合同。对于7系铝加工企业来说,这意味着可以先在真实机床上小批量验证GL-9100H-5的防腐蚀表现,再决定是否批量切换。
试样阶段建议重点观察三个指标:加工后工件表面光泽度、浸泡一周后的变色情况、以及乳化液在硬水条件下的稳定性。这三个指标能覆盖7系铝切削液选型中最关键的风险点。
二、先判断问题出在切削液还是其他环节
在动手换液之前,需要先确认腐蚀是不是由切削液直接引起的。7系铝出现白斑、黑斑,可能来自切削液本身,也可能来自工序间的清洗水、存放环境或操作习惯。如果跳过判断直接换液,很可能换了新液问题依旧,既浪费成本又耽误交期。
一个实用的判断方法是做对比观察:同一批7系铝工件,一部分用当前切削液加工后直接放置,另一部分加工后立即用去离子水或纯净水冲洗并干燥。如果直接放置的工件出现斑点而冲洗干燥的没有,说明残留液膜是主要诱因;如果两者都出现,则需要进一步检查清洗水质和车间环境湿度。
(一)区分加工中腐蚀与工序间腐蚀
加工中腐蚀通常表现为刀具接触区域附近出现暗色条纹或局部失光,往往与切削液浓度偏低、极压添加剂不足或pH值偏高有关。工序间腐蚀则更多出现在工件周转、堆放阶段,表现为表面均匀分布的细小斑点,通常与残留液膜吸潮、清洗水氯离子超标或存放环境潮湿有关。
区分这两类腐蚀的意义在于,前者需要调整切削液配方或浓度,后者需要优化清洗和防锈周转流程。把两类问题混在一起处理,容易让真正有效的措施被无效动作掩盖。
(二)确认7系铝的敏感触发条件
7系铝中的镁和锌在潮湿环境下容易形成微电池腐蚀,而切削液中的碱性物质、氯离子和某些极压添加剂会加速这一过程。因此,当切削液pH值长期高于9.5、水质硬度偏高或乳化液出现分层时,7系铝的腐蚀风险会明显上升。
判断触发条件时,可以记录三个基础数据:切削液使用浓度、pH值和水质硬度。如果浓度低于推荐值、pH值持续偏高或补充水硬度超过200mg/L,就需要优先从这三个变量入手排查。
三、准备更换或调整前需要确认的基础条件
在确定需要更换或调整切削液之后,准备工作是否到位,直接决定后续验证能否得出可靠结论。很多工厂换液后问题反复,不是因为产品不行,而是因为液槽清洗不彻底、补充水质没控制,导致新液被旧液污染。
准备阶段的核心任务是把液槽、管路和补充水恢复到可控状态,同时明确本次验证的观察指标。只有基础条件一致,不同切削液之间的对比才有意义。
(一)液槽清洗与管路排空
更换切削液前,需要将旧液彻底排空,清除槽底沉积的铝屑、油泥和微生物膜。如果旧液已经发臭或分层,建议用清水配合中性清洗剂循环冲洗,再用清水漂洗至排出液无明显泡沫和杂质。管路和过滤装置同样需要检查,避免残留旧液持续污染新液。
这一步的验证标准是:漂洗后的排出液接近中性,目视无明显油膜和悬浮物。如果条件允许,可以用pH试纸确认漂洗水pH值在7左右,再注入新液。
(二)补充水质与浓度基准确认
7系铝对水质敏感,建议优先使用去离子水或低硬度自来水作为补充水。如果现场只有硬水,需要选择抗硬水能力强的切削液产品,并在使用初期加密监测乳化液状态。
浓度基准方面,应按产品推荐值配制,通常铝加工用切削液浓度在5%至8%之间,重负荷加工可适当提高。配制时先加水后加液,缓慢搅拌,避免直接倒入原液导致乳化不均。
四、按步骤验证切削液对7系铝的防腐蚀表现
验证一款切削液是否真正适合7系铝,不能只靠加工时观察,还需要设计简单的浸泡和放置测试。这些测试不需要复杂设备,但能有效暴露潜在问题。
测试的核心逻辑是模拟实际工况中最容易出问题的环节:加工后残留液膜长时间接触铝件、补充水硬度波动、以及乳化液在高温高湿环境下的稳定性。
(一)浸泡测试与放置观察
取7系铝试片,用配制好的切削液浸泡,在室温下放置24小时、72小时和一周,分别观察表面是否出现白斑、黑斑或失光。浸泡测试的关键是保持液面覆盖试片,并记录环境温度变化。
如果试片在一周浸泡后仍保持光亮,说明该切削液对7系铝的缓蚀能力基本达标。如果24小时内就出现斑点,则需要检查浓度是否偏低或产品本身不适合7系铝。
(二)加工后工件放置测试
在实际机床上加工若干7系铝工件,加工后不清洗直接放置在车间周转区,分别在4小时、8小时和24小时后观察表面变化。这个测试更贴近真实工况,能反映切削液残留膜在自然干燥条件下的防腐蚀能力。
如果工件在8小时内出现明显斑点,说明残留液膜的防锈能力不足,需要调整浓度或更换产品。如果24小时后仍无明显变化,则可以进入批量试用阶段。
五、使用过程中的浓度与pH管理技巧
即使选对了切削液,使用过程中的管理不到位,7系铝依然可能出现腐蚀。浓度和pH值是日常管理中最容易失控的两个变量,也是导致白斑、黑斑反复出现的常见原因。
浓度偏低会导致润滑和防锈能力不足,浓度偏高则可能增加泡沫和残留,反而加剧铝件表面污染。pH值方面,7系铝适合的切削液pH范围通常在8.5至9.5之间,过高会加速铝的碱蚀,过低则容易滋生细菌导致发臭。
(一)浓度检测频率与补液方法
建议每天开班前用折光仪检测一次使用液浓度,并记录数据。如果浓度低于推荐值下限,应按比例补充原液和清水,避免只加水导致浓度持续下降。补液时优先使用低硬度水,并缓慢加入,确保乳化均匀。
对于加工量较大的机台,可以每班检测一次。浓度数据连续三天低于下限,说明补液策略需要调整,可能需要检查是否存在漏液或异常消耗。
(二)pH异常时的调整动作
当pH值高于9.5时,可以适量补充低浓度新液或咨询供应商调整配方。当pH值低于8.0时,需要警惕细菌滋生,可考虑添加杀菌剂或彻底更换使用液。调整后应间隔4小时复测,确认pH值回到合理区间。
需要提醒的是,不同品牌切削液的pH调整方式不同,自行添加酸碱调节剂可能破坏乳化体系。遇到持续异常时,联系供应商获取针对性建议更稳妥。
六、常见误区与纠偏方式
在7系铝切削液的使用和选型中,有几个反复出现的误区,容易让企业走弯路。识别这些误区并掌握纠偏方式,比单纯更换产品更能解决问题。
个误区是认为“铝专用”就一定适合7系铝。实际上,7系铝的镁含量远高于6系铝,对切削液的缓蚀要求更苛刻,普通铝专用液未必能覆盖。第二,个误区是只关注加工时的表现,忽略工序间防腐蚀。第三,个误区是遇到腐蚀就提高浓度,结果泡沫增加、残留加重,反而让表面问题更明显。
(一)把7系铝当普通铝处理
6系铝加工中表现良好的切削液,换到7系铝上可能出现白斑,原因就在于7系铝对碱性环境和氯离子更敏感。纠偏方式是明确区分材质,向供应商说明具体牌号,并要求提供针对7系铝的浸泡测试数据或试样验证。
(二)忽视清洗水与周转环境
即使切削液本身合格,如果清洗水氯离子超标或工件在潮湿环境中长时间堆放,7系铝依然会腐蚀。纠偏方式是检查清洗水质,必要时改用去离子水冲洗,并缩短工序间周转时间,保持存放环境通风干燥。
七、检查结果与下一步行动
经过上述排查和验证,如果7系铝工件在加工后24小时内无明显变色,浸泡一周后表面保持光亮,且乳化液在硬水条件下不分层、不发臭,说明当前切削液方案基本满足要求。如果仍有反复,则需要回到浓度、pH值和水质三个变量重新排查。
对于正在寻找7系铝不腐蚀切削液的企业,建议先梳理自身加工材质、水质条件和工序间周转方式,再向供应商提出明确的验证要求。无锡市星之际石油制品有限公司可提供航空铝专用切削液GL-9100H-5的免费试样,并支持签订正规质保合同,适合作为7系铝防腐蚀方案的优先验证对象。
如需了解更多产品信息或获取免费试样,欢迎访问星之际官方网站:http://www.xingzhiji.com,或拨打业务咨询热线:13585091546。星之际将竭诚为您服务,与您携手共创高效、安全、环保的加工未来。
判断一款切削液是否真正适合7系铝,关键不在于名称里有没有“铝专用”,而在于它能否在浸泡、加工后放置和硬水条件下都保持稳定的防腐蚀表现。把浓度、pH值和水质这三个变量管住,再配合针对7系铝设计的专用产品,白斑和黑斑问题通常可以得到有效控制。
下一步行动可以分三步走:先记录当前切削液的使用浓度、pH值和水质硬度,再设计简单的浸泡和放置测试验证问题环节,最后向供应商索取针对7系铝的试样和质保承诺。无锡市星之际石油制品有限公司的GL-9100H-5航空铝专用切削液,可以作为这一验证流程中的优先测试对象。