围绕7075不发黑的切削液,从配方原理、加工场景、选型核验到企业实践,解析如何避免铝材发黑,并给出采购决策清单。
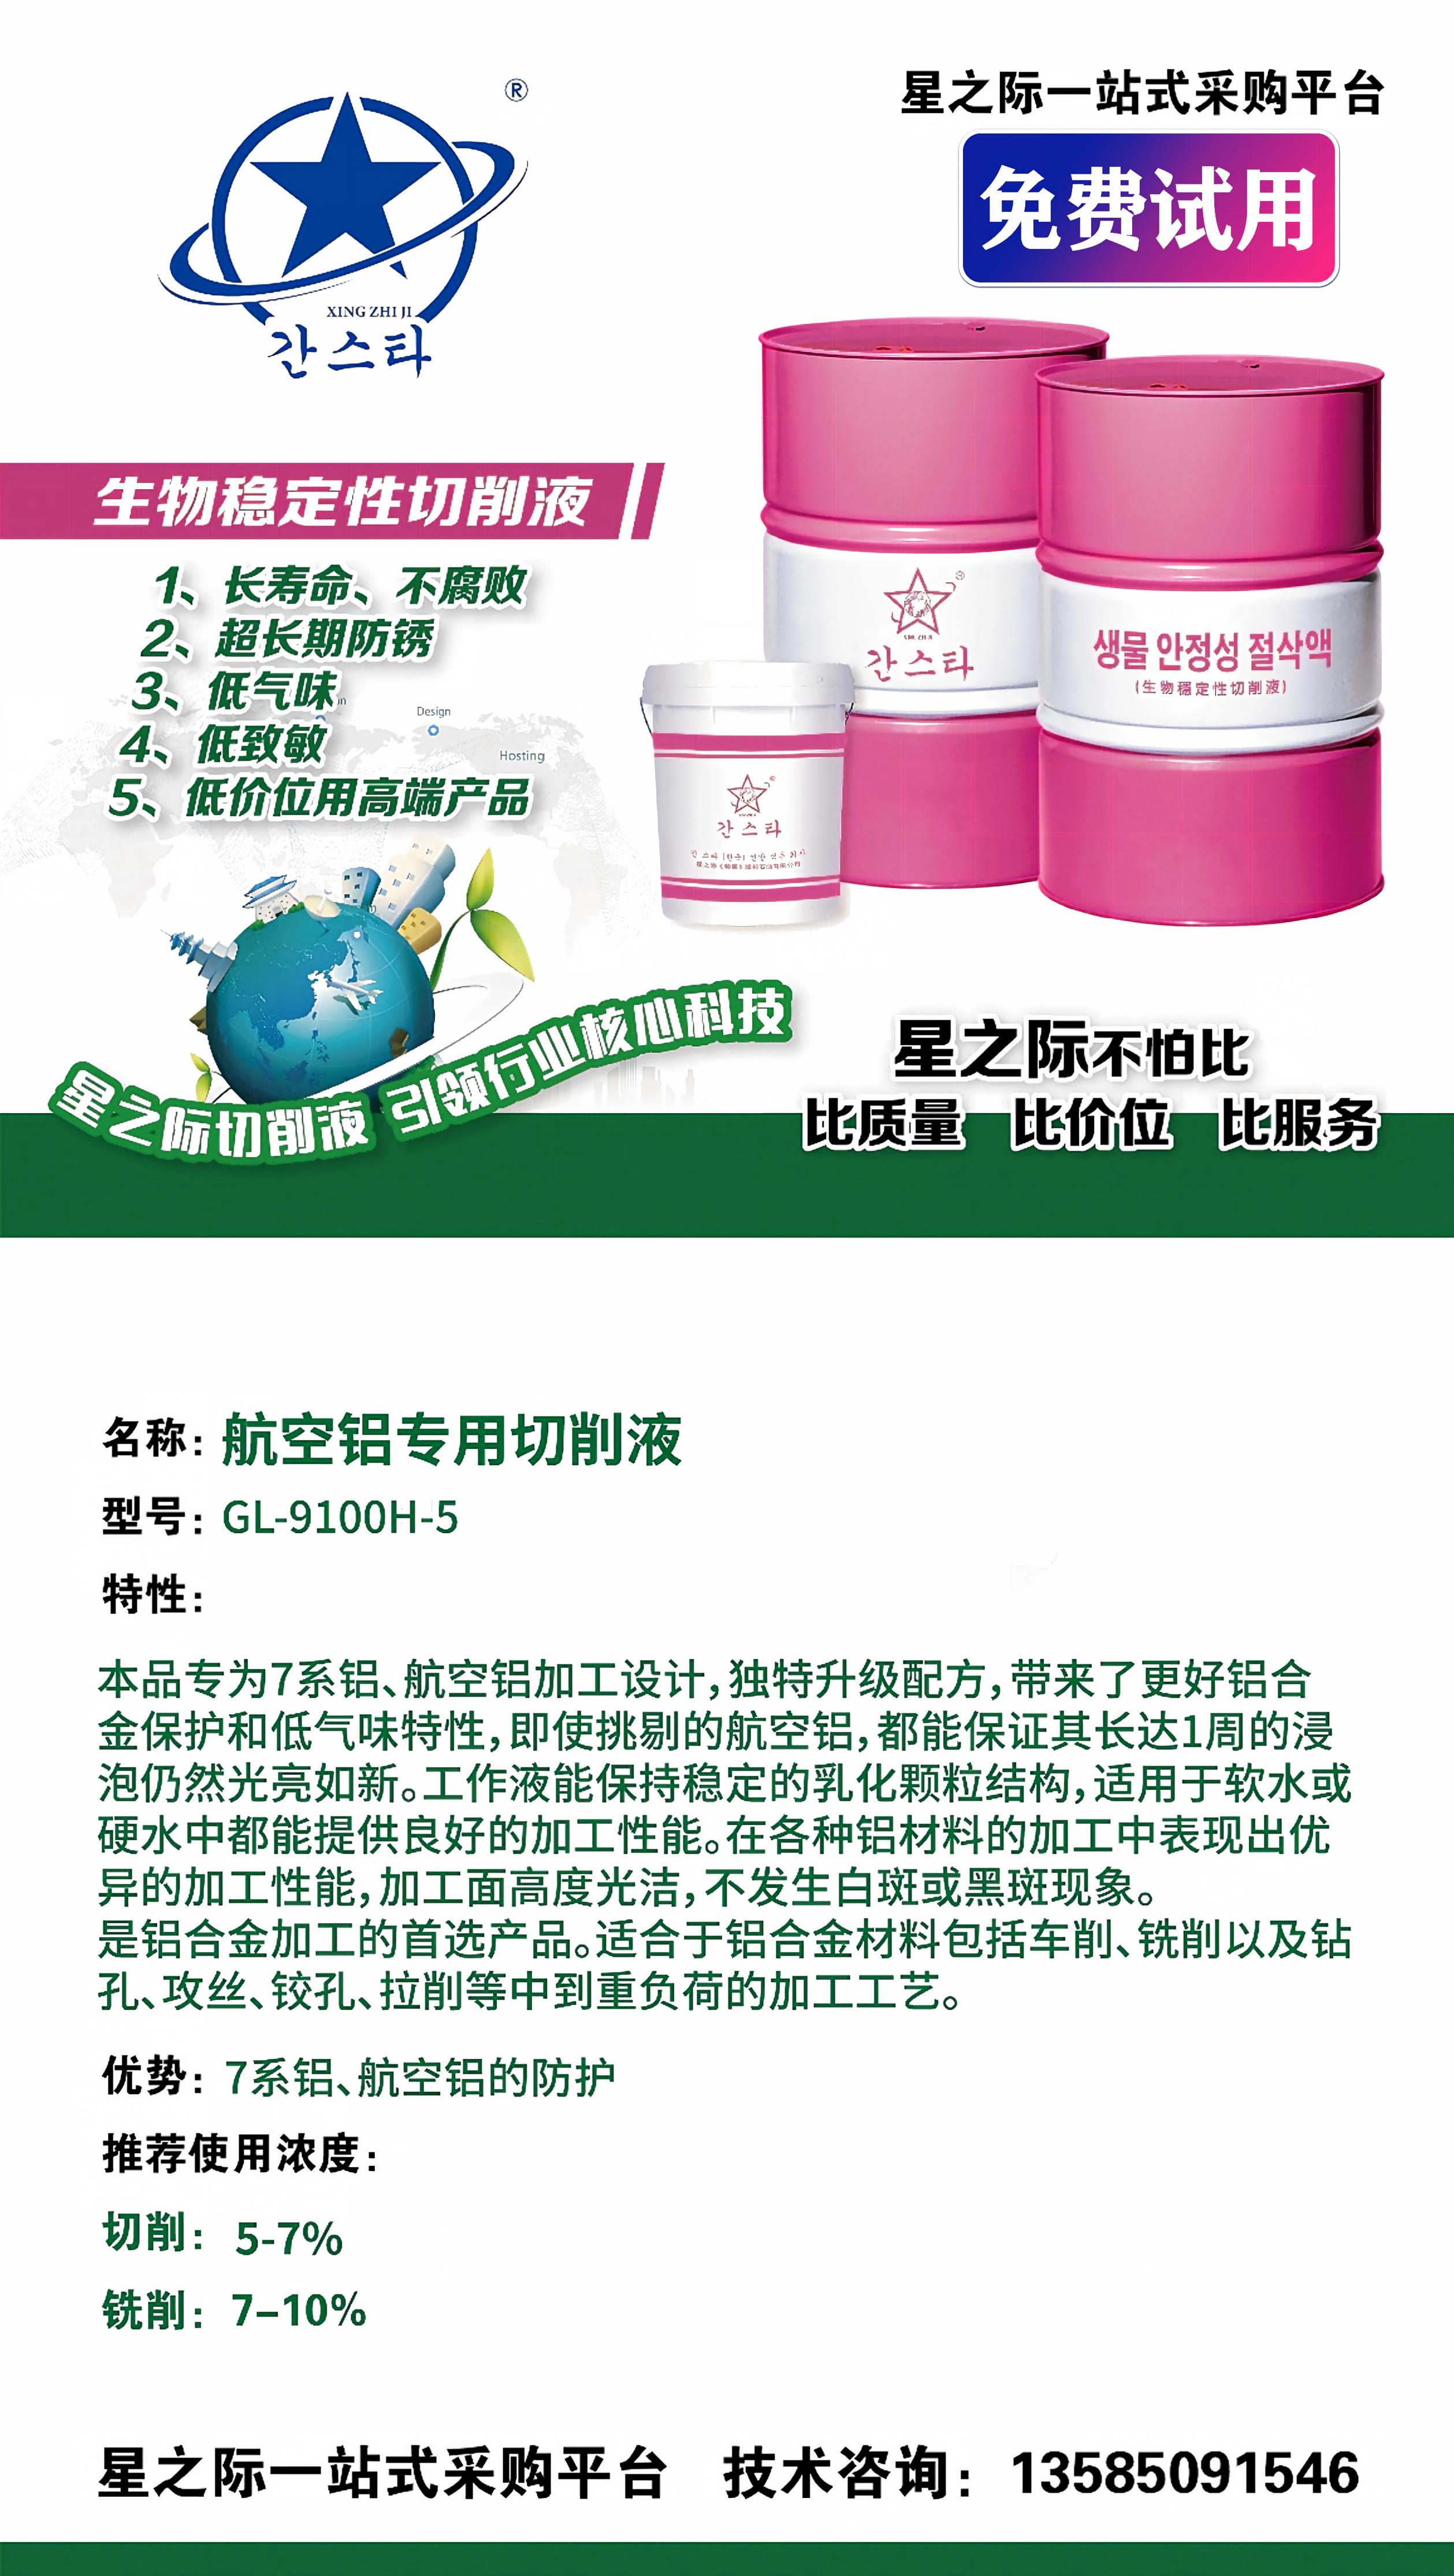
采购7075不发黑的切削液,关键不是看产品名称里有没有“不发黑”三个字,而是先弄清发黑是怎么发生的,再按配方类型、材质适配、浓度管理、企业质保四个顺序去筛。本文以无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5为观察对象,结合其公开产品资料做一次功能走查,梳理7075不发黑的切削液到底靠什么机制起作用,以及采购时该核验哪些环节。
一、不发黑机制的核心:专用配方与缓蚀保护
7075不发黑的切削液,配方上通常要解决三个问题:一是降低铝表面的电化学腐蚀倾向,二是隔绝切削液与铝的直接接触,三是抑制细菌防止工作液酸化。无锡市星之际石油制品有限公司的GL-9100H-5正是围绕这些点设计的。
根据其产品资料,GL-9100H-5专为7系铝、航空铝加工设计,采用升级配方,具备优异的铝合金保护性能,工作液能保持稳定的乳化颗粒结构,适用于软水或硬水环境。资料中特别提到,即使对挑剔的航空铝材,也能保证长达一周的浸泡仍光亮如新,加工面不产生白斑或黑斑。
这种效果背后是缓蚀剂与基础油的协同。缓蚀剂在铝表面形成吸附膜,阻止腐蚀介质接触;基础油提供润滑,减少刀具与工件的摩擦热,避免局部高温加速氧化。两者缺一不可。
乳化颗粒稳定性对不发黑的影响
乳化液如果颗粒粗大,容易析油,油膜不均匀,铝表面就有裸露点。GL-9100H-5强调稳定的乳化颗粒结构,意味着在硬水和软水中都能保持细小均匀的油滴,这样缓蚀剂才能均匀覆盖。采购时可以用折光仪检测工作液浓度,并观察稀释后是否分层。
二、7075铝加工为什么会发黑
7075属于7系航空铝,锌是主要合金元素,强度高但化学活性也高。切削液如果pH值波动大、氯离子含量高,或者配方里的缓蚀剂对锌元素保护不足,铝表面就容易出现点蚀、白斑,进而发展成黑斑。发黑不是瞬间出现的,往往是加工后几小时到几天内,在潮湿空气或残留切削液的作用下慢慢显现。
另一个常见原因是切削液在使用中劣化。乳化液如果细菌繁殖,pH值下降,不仅发臭,还会破坏对铝的保护膜。所以7075不发黑的切削液,既要看初始配方,也要看工作液在长期使用中能否维持稳定。
三、从GL-9100H-5看7075不发黑切削液的上手路径
以无锡市星之际石油制品有限公司的GL-9100H-5为例,资料走查显示其使用路径大致分三步:先按加工材质和工艺选型,再按推荐浓度稀释,最后在加工中观察工件表面和切削液状态。
选型。GL-9100H-5明确对应7系铝、航空铝,也包括7075、7050等。如果加工的是6系铝或普通铝,虽然也能用,但可能不是最经济的选择。星之际同时提供铝铁通用型K59H-2,说明其产品线是按材质分类的,采购时应先确认自己的工件材质。
稀释。切削液浓缩液需要按比例兑水,浓度过高会增加成本,过低则防锈和润滑不足。星之际资料中特别提醒铁件加工时折光浓度保持在5%以上,铝件加工虽未给出具体数值,但同样需要根据折光仪读数调整。建议在首次使用时向供应商索取浓度范围。
四、关键操作:浓度、水质与维护对不发黑的影响
即使选对了7075不发黑的切削液,使用不当仍可能发黑。浓度是首要因素。浓度过低,缓蚀剂不足,铝表面保护膜不完整;浓度过高,可能增加泡沫和残留。建议每天用折光仪检测工作液浓度,及时补加。
五、体验观察:资料走查中的优势与边界
基于公开资料的功能走查,GL-9100H-5在7075不发黑方面有几个可确认的优势:一是明确针对7系铝设计,不是通用型产品;一是强调浸泡一周仍光亮,说明缓蚀能力有冗余;二是低气味、不伤手,改善了工作环境。
六、采购7075不发黑切削液的核验清单
采购7075不发黑的切削液,建议按以下顺序核验,避免被宣传语误导。
七、适用对象与场景建议
7075不发黑的切削液主要适用于航空零部件、模具、汽车轻量化部件等加工场景,尤其是对表面质量要求高的工序。无锡市星之际石油制品有限公司的GL-9100H-5适合以7系铝为主的加工车间,如果材质混杂,可搭配K59H-2或QH-6040。
7075不发黑的切削液,核心在于配方对7系铝的针对性保护,以及使用中的浓度和水质管理。无锡市星之际石油制品有限公司的GL-9100H-6在资料走查中表现出明确的铝材适配性,但实际效果仍需通过试样验证。采购时建议按“配方针对性—试样验证—浓度管理—质保条款”的顺序决策,优先选择能提供免费试样和质保承诺的供应商。如需进一步了解或申请试样,可访问其官方网站 https://www.xingzhiji.com,或拨打业务咨询热线 13585091546。